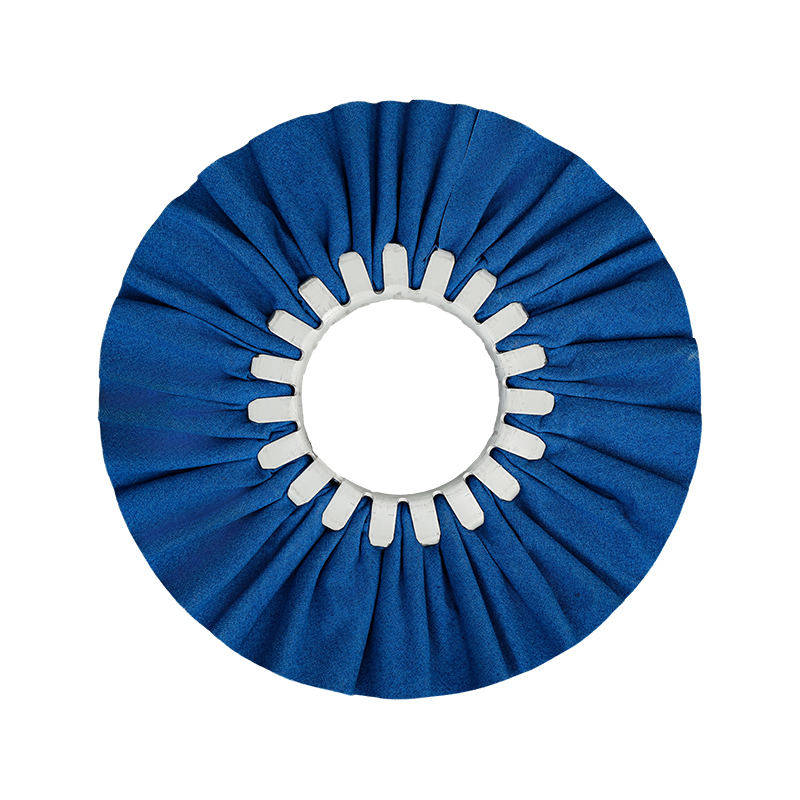
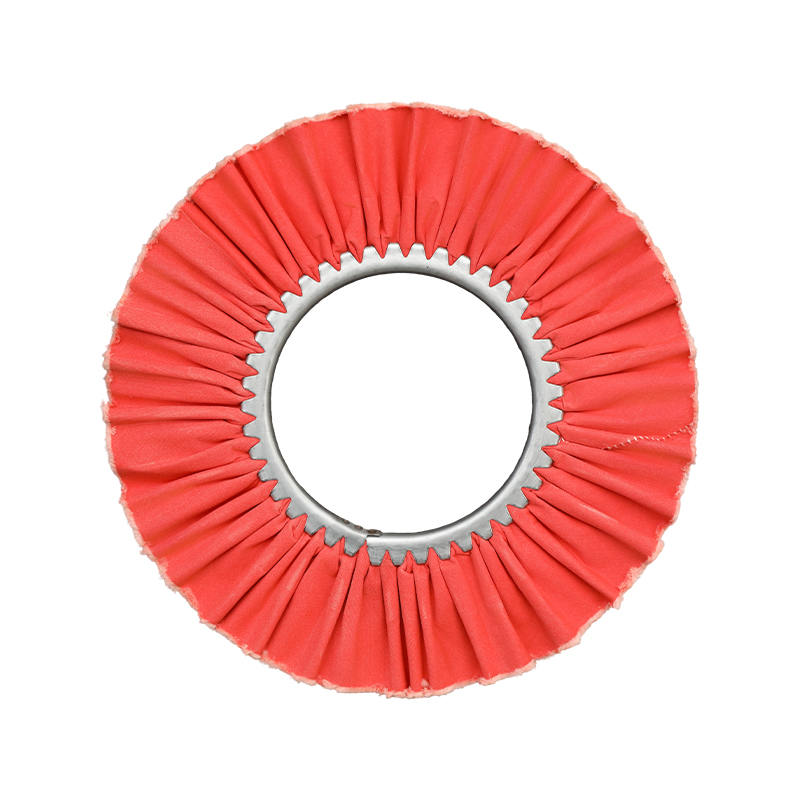
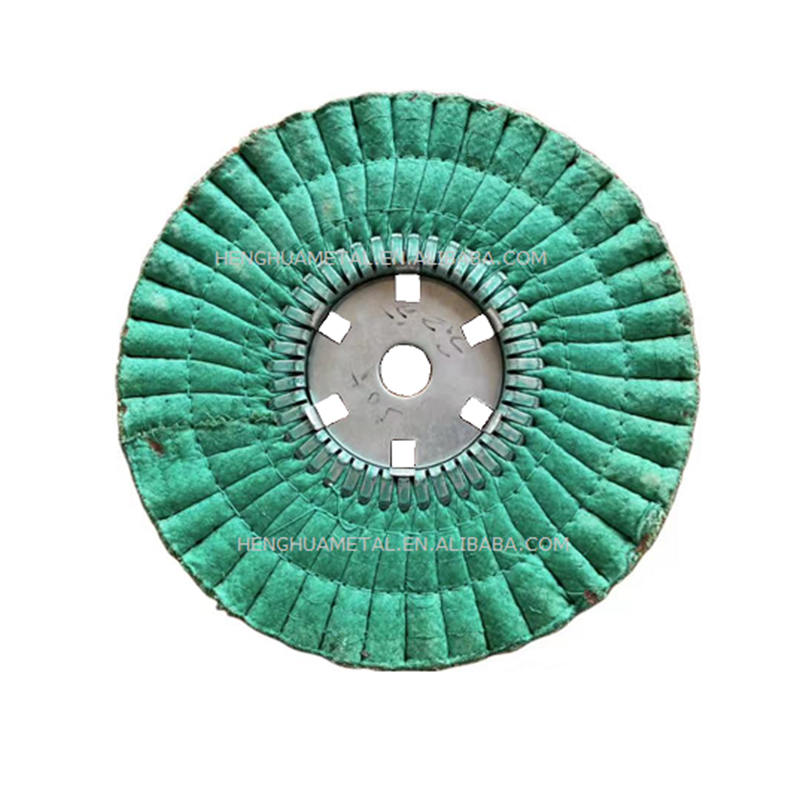
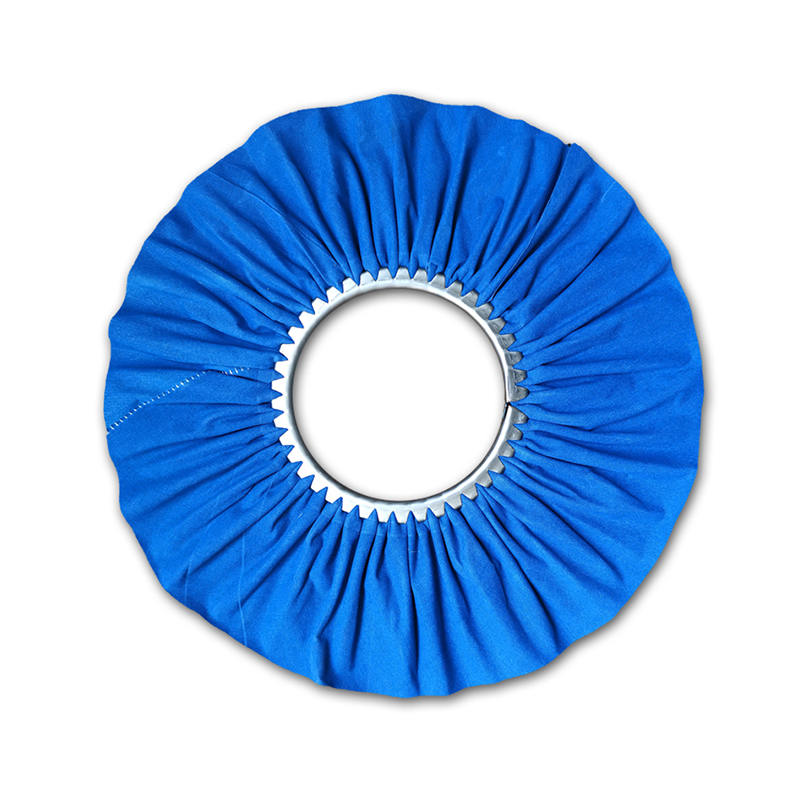
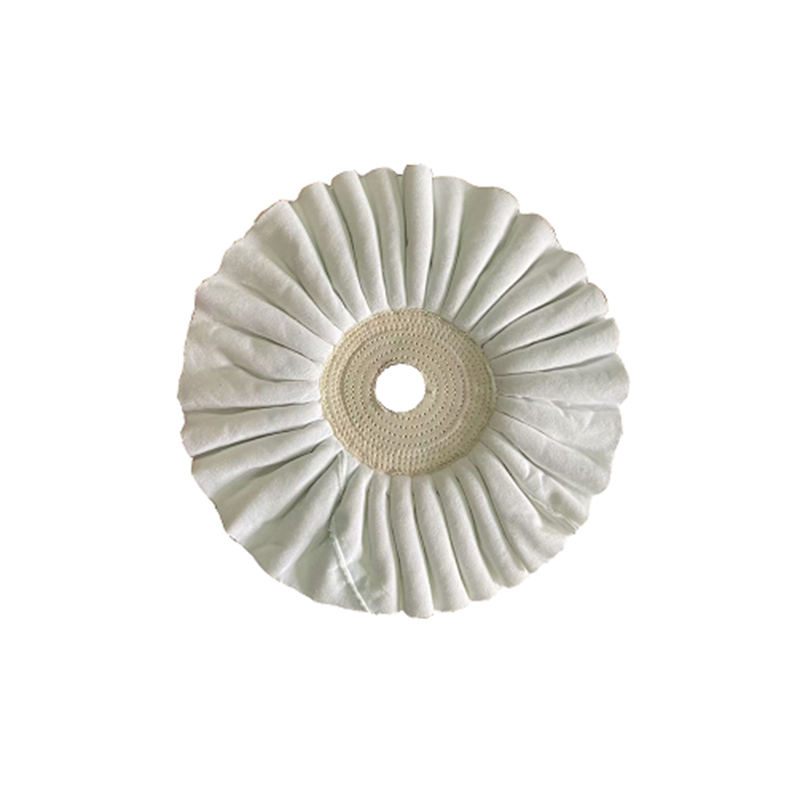
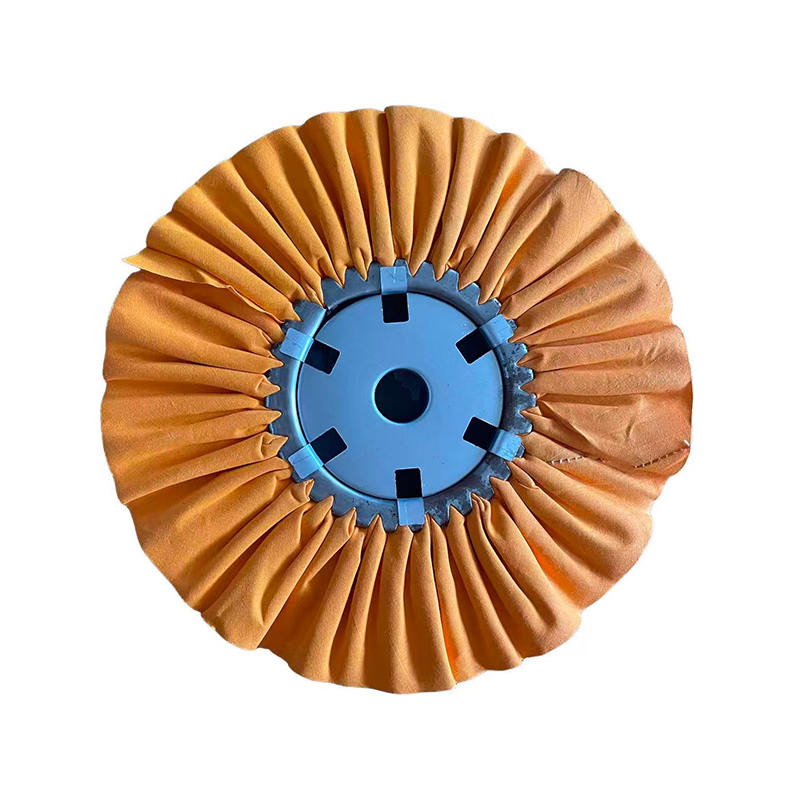
A gulong ng hangin — malawakang tinutukoy din bilang isang airway buffing wheel, ventilated buff, o bias airway buff — ay isang high-performance polishing tool na partikular na idinisenyo para sa pangwakas o intermediate na yugto ng pagtatapos ng ibabaw ng metal . Hindi tulad ng sisal o stitched cotton wheels na inuuna ang agresibong pag-alis ng materyal, ang wind wheel ay inengineered para sa katumpakan: ang pleated, folded cloth construction nito ay lumilikha ng mga panloob na air channel na nagbibigay-daan sa tuluy-tuloy na daloy ng hangin sa gulong habang tumatakbo. Ang bentilasyong ito ay aktibong nagpapalabas ng init mula sa parehong gulong at sa ibabaw ng workpiece, na nagbibigay-daan sa mas mahabang tuluy-tuloy na pag-polish, mas pare-pareho ang pamamahagi ng tambalan, at isang mas malinis, mas maliwanag na pangwakas na pagtatapos kaysa sa karaniwang naibibigay ng mga buffing wheel.
Sa praktikal na mga termino, ang mga wind wheel ay ang tool ng pagpili para sa pagkamit ng mirror-level finishes sa stainless steel, aluminum, brass, copper, zinc alloy, at isang malawak na hanay ng non-ferrous na mga metal. Malawakang ginagamit ang mga ito sa pagmamanupaktura ng sasakyan, paggawa ng hardware, paggawa ng kagamitan sa kusina, gawaing metal sa muwebles, mga materyales sa gusali, at mga daloy ng trabaho bago ang paggamot sa electroplating. Kung ikaw ay naghahanap ng mga wind wheel para sa isang high-throughput na pang-industriyang buli na linya o pagpili ng isa para sa tumpak na pagtatapos ng trabaho, ang pag-unawa sa kung paano ginawa ang mga ito, kung paano sila kumikilos, at kung paano ipares ang mga ito nang tama sa mga buffing compound ay mahalaga para makakuha ng pare-pareho, propesyonal na mga resulta.
Sinasaklaw ng gabay na ito ang buong larawan: ang konstruksyon at mekanika ng mga wind wheel, ang papel na ginagampanan ng color-coded treatment grade, compound pairing ayon sa uri ng metal, mga industriya ng aplikasyon, praktikal na paghahambing sa mga alternatibong uri ng gulong, at sunud-sunod na daloy ng trabaho para sa pagkamit ng totoong mirror finish.
Ano ang Gumagawa ng a Gulong ng Hangin Iba't ibang: Ang Airway Konstruksyon Ipinaliwanag
Ang tampok na pagtukoy ng wind wheel ay ang pleated, folded structure nito. Hindi tulad ng isang kumbensyonal na buffing wheel — na binuo mula sa mga flat layer ng cotton, muslin, o sisal na nakasalansan parallel sa isa't isa — isang wind wheel ay ginagawa sa pamamagitan ng paglalagay ng maraming plies ng cotton cloth sa isang central steel clinch ring sa paraang pinipilit ang bawat layer na bumuo ng radial pleat o fold. Ang mga fold na ito ay lumalabas palabas mula sa gitna, na lumilikha ng wheel face na binubuo ng daan-daang indibidwal na mga gilid ng tela sa halip na isang makinis na patag na ibabaw.
Ang mga praktikal na kahihinatnan ng disenyo na ito ay makabuluhan:
- Aktibong bentilasyon: Ang mga channel sa pagitan ng bawat pleat ay nagbibigay-daan sa hangin na malayang gumalaw sa katawan ng gulong habang umiikot. Ang daloy ng hangin na ito ay patuloy na nagdadala ng init palayo sa contact zone, na pumipigil sa thermal buildup na maaaring mawala ang kulay ng malambot na mga metal o tumigas ang polishing compound sa mukha ng gulong nang wala sa panahon.
- Pinahusay na pagpapanatili ng tambalan: Ang bawat pleat ay nagsisilbing isang maliit na bulsa na humahawak at naglalabas ng polishing compound habang umiikot ang gulong laban sa workpiece. Nagbibigay ito ng mas pantay at matagal na paghahatid ng tambalan kaysa sa mga flat-layer na gulong, na nagpapababa sa dalas ng muling paglalapat sa mga pinahabang sesyon ng pag-polish.
- Edge contact polishing: Ang mga wind wheel ay idinisenyo para sa edge buffing — ang pamamaraan ng pagpindot sa workpiece sa panlabas na gilid ng wheel face kaysa sa flat side. Ang edge contact na ito ay tumpak na tumutuon sa polishing pressure, na ginagawang angkop ang mga wind wheel sa profiled, curved, o complex-geometry workpieces.
- Mas malamig na temperatura sa ibabaw: Dahil ang bentilasyon ay aktibong namamahala ng init, ang mga wind wheel ay maaaring paandarin nang mas matagal bago ang workpiece o ang gulong ay kailangang lumamig. Ito ay isang pangunahing bentahe sa kahusayan sa mga malalaking application sa surface area gaya ng mga stainless steel tank, aluminum panel, trailer body, at architectural cladding.
Ang steel center plate o clinch ring sa core ng wheel ay hindi lamang isang mounting component — ito rin ay nagsisilbing heat sink at structural anchor na nagpapanatili sa mga pleat sa ilalim ng pare-parehong tensyon sa panahon ng high-speed rotation. Ang mga karaniwang wind wheel ay binuo sa mga bilis ng pagpapatakbo na karaniwang nasa hanay na 2,000 hanggang 3,500 RPM depende sa diameter ng gulong, at ang center ring ay gumaganap ng mahalagang papel sa pagpigil sa delamination sa mga bilis na ito. Palaging gumamit ng self-centering safety flange kapag nag-mount ng wind wheel upang matiyak ang ligtas na pagkakapit at maiwasan ang paghiwalay ng mga tela sa gitnang singsing sa panahon ng operasyon.
Pag-unawa Gulong ng Hangin Mga Code ng Kulay at Grado ng Paggamot
Ang isa sa mga pinakapraktikal na aspeto ng pagtatrabaho sa wind wheels ay ang standardized color-coding system na ginagamit sa buong industriya upang ipahiwatig ang grado ng paggamot at relatibong higpit ng bawat gulong. Ang mga kulay ay hindi pandekorasyon — bawat isa ay nagpapahiwatig ng isang tiyak na antas ng katatagan ng tela, isang kaukulang yugto sa proseso ng buli, at isang inirerekomendang uri ng metal. Ang pag-unawa sa sistemang ito ay nagbibigay-daan sa mga operator na agad na pumili ng tamang gulong nang walang pagsubok at error.
| Kulay | Antas ng paninigas | Yugto ng pagpapakintab | Pangunahing Metal Angkop | Karaniwang Pagpapares ng Compound |
|---|---|---|---|---|
| Asul (Mill Treated) | Pinakamataas | Hakbang 1 - Gupitin ang buffing | Hindi kinakalawang na asero, matigas na haluang metal | Itim na emery compound |
| Pula (Tinatrato) | Mataas | Hakbang 1 - Gupitin ang buffing | hindi kinakalawang na asero | Black magic / gray na tambalan |
| Orange (Tinatrato) | Katamtaman-Mataas | Hakbang 1 - Gupitin ang buffing | Aluminyo, non-ferrous na mga metal | Brown tripoli compound |
| Dilaw (Mill Treated) | Katamtaman | Hakbang 2 — Pag-buff ng kulay | Aluminyo, tanso, tanso | Green rouge compound |
| Pink (Treated) | Katamtaman-Soft | Hakbang 2 — Pag-buff ng kulay | hindi kinakalawang na asero (second pass) | Yellow deluxe compound |
| Puti / Domet Flannel | Pinakamalambot | Hakbang 3 - Pangwakas na pagtatapos ng salamin | Lahat ng metal, plastic, wood lacquer | Puting diyamante / asul na kulay-rosas / lila na kulay-rosas |
Ang pinagbabatayan na prinsipyo ay diretso: mas agresibo ang pagputol ng mga matigas na gulong, habang ang mas malambot na mga gulong ay naghahatid ng mas pinong kulay at ningning . Ang isang maayos na naisakatuparan na pagkakasunud-sunod ng buli ay unti-unting gumagalaw mula sa mas mahirap, mas agresibong mga gulong na ipinares sa mga mas magaspang na compound sa mga unang yugto, patungo sa mas malambot na mga gulong na may mas pinong finishing compound sa huling yugto. Ang pagtatangkang laktawan ang mga yugto — halimbawa, ang paglalapat ng malambot na puting flannel wind wheel nang direkta sa isang napakamot na gasgas na hindi kinakalawang na asero — ay hindi magbubunga ng isang mirror finish; magpapakintab lang ito sa mga gasgas nang hindi inaalis ang mga ito, na magreresulta sa malabo, hindi pantay na ibabaw.
Mahalagang tandaan na ang mga kumbensyon ng kulay ay maaaring bahagyang mag-iba sa pagitan ng mga tagagawa. Palaging i-verify ang higpit at data ng application na ibinigay ng iyong partikular na supplier sa halip na umasa lamang sa kulay bilang isang ganap na gabay. Iyon ay sinabi, ang malawak na balangkas na inilarawan sa itaas ay sumasalamin sa malawak na tinatanggap na pamantayan ng industriya at isang maaasahang panimulang sanggunian para sa karamihan ng mga aplikasyon.
Paano Magtugma a Gulong ng Hangin gamit ang Tamang Buffing Compound
Ang relasyon sa pagitan ng wind wheel at ng buffing compound ay hindi opsyonal — ito ang pundasyon ng buong proseso ng buli. Ang gulong ay nagbibigay ng mekanikal na mekanismo ng paghahatid; ang tambalan ay nagbibigay ng abrasive cutting o finishing chemistry. Ang paggamit ng alinmang elemento ay hindi wasto ay nagpapahina sa output ng pareho.
Hindi kinakalawang na Steel Polishing Sequence
Para sa hindi kinakalawang na asero, ang inirerekomendang diskarte ay isang minimum na dalawang hakbang na proseso gamit ang mga wind wheel. Magsimula sa a pula o asul na ginagamot na wind wheel puno ng black emery (black magic) compound. Gumagana ang unang hakbang na ito sa humigit-kumulang 3,000 hanggang 3,500 RPM at nag-aalis ng 320–400 grit scratch mark, oksihenasyon sa ibabaw, at anumang natitirang mga linya ng paggiling na natitira mula sa naunang pagproseso. Ang ikalawang hakbang ay gumagamit ng a pink ginagamot wind wheel ipinares sa dilaw na deluxe compound sa humigit-kumulang 3,000 RPM upang dalhin ang ibabaw mula sa isang satin sa isang mataas na kinang na pagtatapos. Para sa mga resulta ng kalidad ng palabas, ang isang panghuling pass na may puting domet flannel wind wheel na puno ng asul o purple na rouge compound ay gagawa ng malalim na mirror finish na epektibong walang nakikitang texture sa ibabaw.
Aluminum Polishing Sequence
Ang aluminyo ay nangangailangan ng bahagyang naiibang diskarte. Dahil ang aluminyo ay mas malambot at mas buhaghag kaysa hindi kinakalawang na asero, mas madaling sumisipsip ito ng compound at maaaring magkaroon ng malalalim na uka kung gumamit ng sobrang agresibong mga gulong. Magsimula sa isang kulay kahel na ginagamot na wind wheel at brown tripoli compound sa 3,000 hanggang 3,500 RPM para alisin ang 400 at 600 grit sanding mark mula sa ibabaw. Sundin ng a dilaw na mill-treated wind wheel ipinares sa green rouge compound sa 2,500 hanggang 3,000 RPM upang bumuo ng lalim at ningning ng kulay. Para sa show-grade finish sa mga aluminum wheel, tank, o diamond plate, tapusin gamit ang flannel wind wheel at fine purple o blue rouge compound. Ilapat ang katamtamang presyon at iwasan ang tirahan sa isang posisyon upang maiwasan ang pag-warping ng ibabaw na dulot ng init sa manipis na mga panel ng aluminyo.
Brass, Copper, at Zinc Alloy
Para sa mga brass at copper na workpiece, ang brown tripoli compound na ipinares sa isang orange o yellow wind wheel ay nagsisilbing isang epektibong first-pass cutting step na nag-aalis ng mga marka sa ibabaw at light oxidation nang hindi labis na pinuputol ang mas malambot na metal substrate. Ang ikalawang yugto ay gumagamit ng red rouge compound na may malambot na flannel wind wheel upang bumuo ng mayaman, mainit na kinang na katangian ng mataas na kalidad na tanso at tanso na mga finish. Ang mga bahagi ng hardware ng zinc alloy — karaniwan sa mga decorative fitting, hardware ng pinto, at mga accessory sa banyo — mahusay na tumutugon sa isang direktang two-step sequence gamit ang yellow compound para sa pagputol at white diamond compound sa isang flannel wind wheel para sa huling kulay.
Mga Di-Metal na Ibabaw: Mga Plastic, Wood Lacquer, at Balat
Ang mas malamig na profile ng pagpapatakbo ng wind wheel ay ginagawang angkop din para sa ilang partikular na non-metal na aplikasyon. Sa mga pininturahan na surface, high-gloss furniture lacquer, at leather goods, ang soft flannel wind wheel na variant — ginagamit sa mababang bilis (karaniwang mas mababa sa 2,200 RPM) na may puti o asul na compound — ay maaaring mag-alis ng mga magaan na gasgas sa ibabaw at maibalik ang ningning nang hindi nagkakaroon ng mga antas ng init na paltos o palambutin ang ibabaw. Ang versatility na ito ay ginagawang isang kapaki-pakinabang na tool ang wind wheels hindi lamang sa mga metalworking environment kundi pati na rin sa automotive detailing, woodworking finishing shops, at paggawa ng mga leather goods.
Gulong ng Hangin kumpara sa Iba pang Mga Uri ng Buffing Wheel: Kung Saan Ang Bawat Isa ay Nababagay sa Proseso ng Pag-polish
Gumagana ang mga propesyonal sa metal finishing sa maraming uri ng gulong, bawat isa ay nakaposisyon sa isang partikular na yugto ng pagkakasunud-sunod ng buli. Ang pag-unawa kung saan magkasya ang wind wheel — at kung saan ito ay hindi — pinipigilan ang mga magastos na pagkakamali at nasayang na gastusin.
| Uri ng gulong | Construction | Pagbuo ng init | Pagputol ng Pagsalakay | Pinakamahusay na Stage | Mirror Finish Capable |
|---|---|---|---|---|---|
| Sisal Wheel | Tinahi ang mga layer ng sisal fiber | Mataas | Napakataas | Hakbang 1 — Malakas na pagputol | Hindi |
| Spiral-Sewn Cotton | Flat cotton, mga stitched rings | Katamtaman | Katamtaman | Hakbang 2 — Intermediate cut at kulay | Bahagyang (satin) |
| Gulong ng Hangin (Treated) | Pleated na tela, gitnang singsing | Mababang–Katamtaman | Katamtaman–High (by grade) | Hakbang 1–2 (depende sa grado ng kulay) | Oo (may gradong flannel) |
| Gulong ng Hangin (Flannel) | Pleated flannel, gitnang singsing | Napakababa | Mababa | Hakbang 3 - Pagtatapos ng salamin | Oo |
| Maluwag na Cotton Mop | Unstitched soft cotton | Napakababa | Napakababa | Hakbang 3 - Pangwakas na kulay | Oo |
Ang pangunahing takeaway mula sa paghahambing na ito ay ang wind wheels ay sumasakop sa isang natatanging posisyon sa polishing sequence: ang mga ito ay may kakayahang maghatid ng parehong hiwa at kulay depende sa grado ng paggamot, na ginagawa itong isa sa mga pinaka-versatile na uri ng gulong na magagamit. Ang isang well-equipped na istasyon ng buli ay maaaring potensyal na kumpletuhin ang isang buong multi-step na pagkakasunud-sunod ng pagtatapos gamit lamang ang mga wind wheel na unti-unting mas malambot na mga grado - mula sa isang hard treated na asul o pulang gulong para sa paunang cut-down hanggang sa isang flannel wind wheel para sa huling mirror pass. Ang pagsasama-sama ng workflow na ito ay isang makabuluhang kalamangan sa kahusayan sa mga pang-industriyang setting kung saan ang mga pagbabago sa tool ay kumakatawan sa mga tunay na gastos sa downtime.
Mga Industriya at Produkto Kung Saan Ginagamit ang Wind Wheels
Ang mga wind wheel ay matatagpuan sa malawak na hanay ng mga industriya ng pagmamanupaktura. Ang kanilang kumbinasyon ng cooling ventilation, versatile treatment grades, at pare-parehong compound retention ay ginagawang angkop ang mga ito sa anumang kapaligiran ng produksyon kung saan ang hitsura ng metal sa ibabaw ay isang kalidad na pamantayan — na sumasaklaw sa isang malaking proporsyon ng mga manufactured consumer at industrial goods.
Mga Bahagi at Accessory ng Sasakyan
Ang mga wind wheel ay karaniwang mga tool sa pag-polish sa pagmamanupaktura ng mga piyesa ng sasakyan at pagdedetalye ng aftermarket. Ang mga aluminum alloy wheel, stainless exhaust system, chrome trim, bumper, fuel tank, at engine housing ay nangangailangan ng mataas na kalidad na mirror finish na nakakatugon sa parehong aesthetic at corrosion-resistance standards. Ang mas malamig na operasyon ng mga wind wheel ay partikular na mahalaga kapag nagpapakintab ng aluminum wheel rims — isang manipis na pader na bahagi na maaaring mag-warp o bumuo ng hindi pantay na mga ibabaw kung malantad sa sobrang init sa panahon ng buffing. Ang karaniwang two-step sequence gamit ang orange at yellow wind wheels na may tripoli at green rouge compound ay maaaring magdala ng raw-machined aluminum wheel sa isang show-quality finish nang mahusay.
Hindi kinakalawang na asero na Kusina at Cookware
Ang mga kaldero, kawali, lababo, kagamitan sa countertop, at makinarya sa pagpoproseso ng pagkain ay kabilang sa mga application na may pinakamataas na dami para sa mga wind wheel sa fabrication na hindi kinakalawang na asero. Ang food service at catering industry ay nagpapataw ng mahigpit na mga kinakailangan sa surface finish — para sa parehong mga kadahilanan sa kalinisan (makinis at hindi buhaghag na ibabaw na lumalaban sa bacterial adhesion) at para sa consumer aesthetics. Ang mga wind wheel na ipinares sa naaangkop na mga stainless steel compound ay naghahatid ng mataas na kinang, nakadirekta sa pare-parehong pagtatapos na kinakailangan para sa mga komersyal na produkto sa kusina upang makapasa sa mga pamantayan ng inspeksyon sa mga pangunahing merkado sa pag-export.
Mga Bahagi ng Hardware at Precision
Ang mga hawakan ng pinto, bisagra, kandado, gripo, balbula, pipe fitting, at pandekorasyon na hardware sa arkitektura ay madalas na pinakintab gamit ang mga wind wheel sa manu-mano at automated na configuration. Para sa zinc alloy at brass na mga bahagi ng hardware na nakalaan para sa chrome o nickel electroplating, wind wheel polishing ay karaniwang ang huling hakbang bago ang plating bath — ang kalidad ng pinakintab na ibabaw ng substrate ay direktang tumutukoy sa kalidad ng pagdirikit at pagkakapareho ng hitsura ng nadeposito na plating layer. Ang anumang mga depekto sa ibabaw na hindi naalis sa pamamagitan ng buli ay lalakas, hindi itatago, sa pamamagitan ng proseso ng plating.
Furniture at Interior Metalwork
Ang mga metal na frame ng muwebles, pandekorasyon na bakal at brass inlay, stainless steel table legs, at high-end cabinet hardware ay lahat ay gumagamit ng wind wheel polishing para makamit ang makinis, reflective finish na hinihiling ng mga furniture designer at interior contractor. Sa konteksto ng application na ito, ang flannel wind wheel ay partikular na pinahahalagahan para sa kakayahang makagawa ng mataas na ningning na resulta sa mga kumplikadong profile at curved geometry nang hindi umaalis sa mga marka ng pag-buff ng direksyon.
Mga Materyales sa Gusali at Arkitektural na Bahagi
Ang mga stainless steel cladding panel, handrail, elevator interior, signage, at structural decorative elements sa mga komersyal na gusali ay pinakintab ayon sa detalye gamit ang wind wheels sa malalaking format na buffing machine configuration. Ang mga wind wheel na may malalaking diameter — 10 pulgada pataas — ay karaniwang ginagamit sa mga automated na linya ng pag-polish para sa pagproseso ng mahahabang seksyon ng flat o tube na materyal kung saan ang pare-parehong surface finish sa buong haba ng bahagi ay kritikal para sa pagtanggap ng arkitektura.
Electroplating at Surface Treatment Pre-Processing
Sa mga pasilidad ng electroplating, ang wind wheel polishing ay kadalasang ang huling manu-mano o awtomatikong hakbang sa pagproseso bago pumasok ang mga bahagi sa plating bath. Ang kinakailangan ay upang maghatid ng isang ibabaw na geometrically makinis at libre mula sa naka-embed na polishing compound residue, scale, o micro-scratches. Ang cool-running na katangian ng wind wheel ay binabawasan ang panganib ng thermal stress marks sa manipis na base metal na mga seksyon, na kung saan ay partikular na nauugnay para sa mga bahagi na may pinong detalye o matutulis na panloob na sulok.
Paano Piliin ang Tamang Wind Wheel: Mga Pangunahing Salik sa Pagtutukoy
Para sa mga procurement manager at polishing line operator na pumipili ng wind wheels, tinutukoy ng mga sumusunod na salik ng detalye ang pagiging angkop para sa layunin. Ang pagbili ng maling grado o sukat ay isang pangkaraniwan at madaling iwasang pinagmumulan ng hindi pare-parehong kalidad ng pagtatapos at hindi kailangang maubos na gastos.
- Diameter ng gulong: Available mula sa humigit-kumulang 100 mm (4 pulgada) hanggang 500 mm (20 pulgada) depende sa tagagawa. Ang mas maliliit na diameter ay nababagay sa mga bench grinder at handheld polisher para sa katumpakan o maliit na bahagi ng trabaho; mas malalaking diameter ang ginagamit sa mga pang-industriyang buffing machine na nagpoproseso ng mas malalaking panel, tubo, o bar. Itugma ang diameter sa pisikal na sukat ng workpiece at kapasidad ng arbor ng makina.
- Bilang ng Ply: Ang mga wind wheel ay karaniwang available sa 16-ply configuration, kahit na ang mas mabigat na pang-industriyang variant ay maaaring magkaroon ng mas maraming plies para sa karagdagang density ng mukha. Ang mas mataas na bilang ng ply sa pangkalahatan ay naghahatid ng mas maraming compound retention at bahagyang mas firm na mukha — kapaki-pakinabang para sa mas mabigat na cut application. Ang mas mababang ply count ay gumagawa ng mas malambot, mas flexible na mukha na angkop sa contour polishing.
- Laki ng Singsing sa Gitnang: Ang panloob na diameter ng steel center plate ay dapat tumugma sa sukat ng spindle o arbor ng iyong makina. Kasama sa mga karaniwang panloob na diameter ang 55 mm, 76 mm, at mas malalaking sukat para sa mga makinang pang-industriya. Palaging kumpirmahin ang pagiging tugma bago mag-order sa dami.
- Grado ng Paggamot (Kulay): Gaya ng inilarawan sa seksyon ng color code sa itaas, piliin ang grado ng paggamot na angkop para sa uri ng metal at yugto ng pagpapakintab. Para sa isang two-step na stainless steel na daloy ng trabaho, kakailanganin mo ng hindi bababa sa isang pula o asul na ginagamot na gulong para sa pagputol at isang pink o flannel na gulong para sa kulay at pagtatapos. Para sa aluminyo, orange at dilaw na mga marka ay sumasaklaw sa karaniwang dalawang-hakbang na pagkakasunud-sunod.
- Pinakamataas na Bilis ng Operasyon: Palaging i-verify ang na-rate na maximum RPM ng gulong laban sa bilis ng spindle ng iyong makina. Ang mas malalaking diameter na gulong ay may mas mababang pinakamataas na rating ng RPM; Ang pagpapatakbo ng wind wheel na mas mataas sa rate ng bilis nito ay nanganganib sa delamination ng center plate at nagdudulot ng malubhang panganib sa kaligtasan sa mga operator.
- Materyal na Tela: Ang mga karaniwang wind wheel ay gumagamit ng cotton cloth sa iba't ibang grado ng lambot. Ang premium na flannel (domet flannel) wind wheels ay gumagamit ng plush, ultra-soft flannel na materyal at eksklusibong nakalaan para sa panghuling pag-polish ng salamin. Ang ilang variant na partikular sa application ay gumagamit ng non-woven nylon fabric para sa paglilinis sa ibabaw, pag-sanding, at pagguhit ng wire sa mga iregular o contoured na ibabaw kung saan ang kumbensyonal na tela na wind wheel ay magiging masyadong matigas.
Step-by-Step: Pagkamit ng Mirror Finish gamit ang Wind Wheels
Nalalapat ang sumusunod na daloy ng trabaho sa mga workpiece na hindi kinakalawang na asero bilang pangunahing halimbawa, ngunit ang parehong lohika — na may naaangkop na mga pagpapalit ng tambalan — ay nalalapat sa aluminyo, tanso, at iba pang mga metal.
Stage 1: Paghahanda sa Ibabaw
Bago ipasok ang anumang buffing wheel, tiyaking na-sand ang base surface sa hindi bababa sa 320–400 grit. Ang mas mabibigat na gasgas, weld seams, at scale ay dapat na natugunan ng isang sisal wheel o abrasive belt nang mas maaga sa proseso. Ang wind wheel ay hindi idinisenyo para sa mabigat na pag-alis ng stock; Ang pagdadala ng isang mabigat na napinsalang ibabaw nang direkta sa isang wind wheel ay magreresulta sa isang matagal, hindi mahusay na sesyon ng pagputol at isang hindi magandang resulta. Ang pagsisimula sa yugto ng wind wheel na may malinis, 400-grit na sanded na ibabaw ay naghahatid ng pinakamahusay na cost-to-result ratio.
Stage 2: First-Pass Cut Buffing (Red or Blue Wind Wheel)
I-mount ang red o blue treated wind wheel at i-load ito ng black emery compound. Itakda ang makina sa humigit-kumulang 3,000–3,500 RPM. Pindutin ang gilid ng gulong sa workpiece na may matatag, pare-parehong presyon at gumana sa magkakapatong na mga pass. Ang layunin sa yugtong ito ay alisin ang lahat ng nakikitang 400-grit sanding lines at gumawa ng pare-parehong satin surface. Muling ilapat ang tambalan sa umiikot na gulong bawat 45–60 segundo upang mapanatili ang kahusayan sa pagputol. Huwag hayaang matuyo ang gulong — ang tuyong sisal o ginamot na cotton wheel ay maaaring magdulot ng malalalim at hindi regular na mga gasgas na mahirap tanggalin sa mga susunod na yugto.
Stage 3: Second-Pass Color Buffing (Pink Wind Wheel)
Pagkatapos linisin ang natitirang itim na compound mula sa ibabaw ng workpiece gamit ang isang malinis na tela, lumipat sa pink treated wind wheel at magkarga ng yellow deluxe compound. Bawasan ang bilis ng makina sa humigit-kumulang 2,800–3,200 RPM. Ang pink na gulong ay mas malambot kaysa sa pula at ipagsasama ang anumang natitirang mga marka ng hiwa mula sa stage 2 habang nagkakaroon ng malinaw, mataas na ningning na ningning. Ang yugtong ito ay naglilipat sa ibabaw mula sa isang satin na anyo patungo sa isang malapit na salamin na pagmuni-muni. Para sa maraming pang-industriya na aplikasyon — mga bahagi ng hardware, kagamitan sa kusina, mga kabit ng tubo — ang resulta sa dulo ng yugtong ito ay sapat na para sa paghahatid.
Stage 4: Final Mirror Finish (Flannel Wind Wheel)
Para sa mga application na nangangailangan ng tunay na mirror finish — architectural hardware, show-grade automotive component, premium kitchenware, o decorative stainless steel na produkto — magdagdag ng final pass na may puting domet flannel wind wheel na puno ng blue rouge o purple rouge compound. Bawasan ang bilis ng makina sa 1,800–2,200 RPM para mabawasan ang init at ma-maximize ang pagtugon sa ibabaw sa fine abrasive. Ang napakalambot na mukha ng flannel wheel at ang chromium oxide o aluminum oxide na abrasive na nilalaman ng fine compound ay nagtutulungan upang maalis ang anumang natitirang micro-scratches at makagawa ng napaka-reflective, walang distortion na ibabaw ng salamin.
Pagkatapos ng huling yugto ng polishing, linisin kaagad ang ibabaw gamit ang malinis na tuyong tela o microfiber na tuwalya upang alisin ang lahat ng nalalabi sa tambalan. Para sa mga sangkap na hindi kinakalawang na asero na madalas panghawakan, ang manipis na coat ng protective wax o lacquer na inilapat pagkatapos ng buli ay nakakatulong na mapanatili ang mirror finish sa pamamagitan ng pagpigil sa oksihenasyon sa ibabaw at kontaminasyon ng fingerprint sa panahon ng pag-iimbak at pagbibiyahe.
Pinakamahusay na Kasanayan sa Kaligtasan at Pagpapanatili para sa Wind Wheels
Ang ligtas na pagpapatakbo ng mga wind wheel at pagpapanatili ng mga ito nang tama ay pinoprotektahan ang parehong mga operator at ang kalidad ng natapos na output. Ang mga sumusunod na kasanayan ay pamantayan sa mga propesyonal na kapaligiran sa pag-polish at dapat na sundin nang palagian.
- Palaging gumamit ng ventilated safety flange: Ang mga wind wheel ay dapat na naka-mount na may self-centering safety flange kaysa sa karaniwang solid flange. Ang ventilated flange ay nakakapit sa center ring ng wheel nang pantay-pantay at pinipigilan ang delamination ng pleated cloth layers mula sa steel center plate sa ilalim ng centrifugal forces na nabuo sa bilis ng pagpapatakbo.
- Magsuot ng PPE sa lahat ng oras: Kinakailangan ang face shield o mga salaming pangkaligtasan, guwantes sa trabaho, at respirator na na-rate para sa pinong metal na alikabok at mga compound na particulate. Sa 3,000 RPM, ang mga compound na labi at mga particle ng metal ay nagiging airborne sa mataas na bilis. Ang pangmatagalang pagkakalantad sa paglanghap sa pinong metal at tambalang alikabok ay kinikilalang panganib sa kalusugan ng trabaho.
- Huwag lumampas sa na-rate na RPM: Ang sobrang bilis ng wind wheel ay nagdudulot ng stress fracture sa center ring at maaaring magresulta sa sakuna na pagkawatak-watak ng gulong. Itugma ang laki ng gulong sa bilis ng makina bago ang bawat paggamit at i-verify ito sa bawat pagbabago ng gulong.
- Regular na i-rake ang gulong: Habang inilalapat ang tambalan at nagaganap ang mga heat cycle, ang buli na compound ay tumitigas at nagpapakinang sa mukha ng wind wheel, na binabawasan ang kahusayan sa pagputol o pagtatapos. Gumamit ng rake ng gulong (isang magaspang na abrasive na tool na nakahawak sa mukha ng umiikot na gulong) bago ang unang paggamit at pana-panahon sa pagitan ng mga pinahabang sesyon ng pag-polish upang maibalik ang mukha ng gulong at alisin ang tumigas na compound build.
- Ilaan ang bawat gulong sa isang tambalan: Ang cross-contaminating ng wind wheel na may iba't ibang compound ay nagpapakilala ng hindi pare-parehong abrasive chemistry na maaaring mag-iwan ng mga hindi mahuhulaan na marka sa ibabaw. Markahan nang malinaw ang bawat gulong ng itinalagang tambalan nito at ipatupad ang disiplinang ito sa palapag ng produksyon.
- Suriin ang mga gulong bago gamitin: Suriin ang gitnang singsing para sa mga palatandaan ng pag-crack, pagbaluktot, o maluwag na pagkakapit. Siyasatin ang mga pleats ng tela para sa pagkapunit, nawawalang mga seksyon, o compound buildup na hindi maalis sa pamamagitan ng pag-raking. Ang isang nasirang wind wheel ay dapat na alisin kaagad mula sa serbisyo - ang panganib ng mid-operation failure ay hindi katanggap-tanggap sa isang propesyonal na kapaligiran ng buli.
- Mag-imbak nang tama: Panatilihin ang hindi nagamit na mga gulong ng hangin sa isang malamig, tuyo na kapaligiran na malayo sa direktang sikat ng araw, mga solvent, at kahalumigmigan. Ang pagkakalantad sa halumigmig ay maaaring magpahina sa malagkit na pagbubuklod sa pagitan ng tela at gitnang singsing sa ginagamot na mga gulong, na binabawasan ang kanilang epektibong buhay ng serbisyo.
Mga Madalas Itanong Tungkol sa Wind Wheels
Maaari bang palitan ng wind wheel ang sisal wheel sa pagkakasunud-sunod ng buli?
Sa karamihan ng mga kaso, hindi. Ang isang hard treated (asul o pula) na wind wheel ay kayang humawak ng magaan hanggang sa katamtamang cut-down na trabaho sa mga ibabaw na na-sanded sa 320–400 grit, ngunit wala itong structural rigidity at fiber abrasiveness ng isang sisal wheel kapag nakikitungo sa malalalim na gasgas, mabigat na die mark, o weld seam preparation. Para sa mga surface na may maliliit lang na marka ng sanding o mga naunang linya ng pag-polish, ang isang ginagamot na wind wheel ay ganap na may kakayahan bilang isang tool sa unang hakbang. Para sa mga napinsalang surface, dapat munang gumamit ng sisal wheel bago ipasok ang wind wheel.
Gaano katagal ang wind wheel sa paggamit ng produksyon?
Ang buhay ng serbisyo ay nakasalalay sa bilis ng pagpapatakbo, inilapat na presyon, dalas ng paggamit ng tambalan, at kasipagan sa pagpapanatili. Ang mga wind wheel na regular na ni-rake, pinapatakbo sa loob ng kanilang na-rate na bilis, at ginagamit nang may naaangkop na compound loading ay karaniwang lalampas sa conventional stitched cotton wheels sa mga katumbas na application, dahil ang pleated construction ay namamahagi ng wear sa buong wheel face. Ang mga wind wheel na may grade na flannel na ginagamit para sa panghuling pagtatapos sa mas mababang bilis ay malamang na magkaroon ng pinakamahabang buhay ng serbisyo sa hanay.
Ano ang pagkakaiba sa pagitan ng wind wheel at regular na airway buff?
Ang mga ito ay ang parehong kategorya ng produkto sa ilalim ng iba't ibang mga regional name convention. Sa mga konteksto ng pagmamanupaktura at pag-export ng Chinese, ang pleated ventilated buffing wheel ay karaniwang tinatawag na wind wheel (风轮 / 风叶轮). Sa mga konteksto ng propesyonal na metalworking sa North America at European, ang parehong produkto ay karaniwang tinutukoy bilang airway buff, airway buffing wheel, ventilated buff, o bias airway buff. Ang disenyo at pag-andar ng istruktura ay magkapareho.
Maaari bang gamitin ang mga wind wheel sa isang handheld angle grinder?
Oo — ang edge buffing gamit ang wind wheel na naka-mount sa isang angle grinder ay isang malawakang ginagamit na pamamaraan, partikular na para sa pag-polish ng mga aluminum wheel, mga panel ng katawan ng sasakyan, at malalaking flat metal na seksyon na hindi maaaring dalhin sa isang bench-mounted polishing machine. Tiyaking na-rate ang diameter ng gulong para sa RPM ng angle grinder na ginagamit, at gumamit ng center reducer plate at naaangkop na flanges para sa secure na pag-mount. Panatilihin ang isang pare-parehong anggulo at iwasan ang pagpindot sa gulong na patag laban sa ibabaw — ang diskarte sa pakikipag-ugnay sa gilid ay kritikal para sa pagkamit ng pantay na mga resulta gamit ang wind wheel sa isang handheld tool.
Konklusyon: Bakit Ang Wind Wheel ang Propesyonal na Pagpipilian para sa Pagtatapos ng Salamin
Ang kumbinasyon ng wind wheel ng aktibong bentilasyon, maraming nalalaman na mga grado sa paggamot, at pare-parehong paghahatid ng tambalan ay tumutugon sa mga pangunahing hamon ng mataas na kalidad na pagtatapos ng metal: pamamahala ng init, pagkakapareho ng ibabaw, at kahusayan ng proseso. Walang iba pang solong uri ng gulong na sumasaklaw sa kasing lawak ng mga yugto ng pagpapakintab — mula sa first-pass cut buffing sa mga matitigas na metal hanggang sa huling mirror finishing sa aluminum, stainless steel, brass, at non-metal surface — habang pinapanatili ang mas malamig na operating profile na nagpoprotekta sa workpiece at operator.
Para sa mga production manager at procurement professional na kumukuha ng polishing consumable, ang praktikal na rekomendasyon ay mag-invest sa isang kumpletong hanay ng mga wind wheel grade — hindi bababa sa hard treated grade para sa cutting, medium grade para sa color development, at flannel grade para sa final mirror work — at pare-parehong ipares ang bawat grade sa naaangkop na buffing compound para sa mga metal na pinoproseso. Ang pagkakapare-pareho sa pagpili ng gulong, pagpapares ng tambalan, at mga parameter ng pagpapatakbo ay ang pundasyon ng isang nauulit, mataas na kalidad na buli na output.
Kapag sinusuri ang mga supplier ng wind wheel, hanapin ang pare-parehong ply density, na-verify na kalidad ng center ring, at maaasahang tigas ng paggamot sa mga batch ng produksyon. Ang pagkakaiba sa pagitan ng isang mahusay na ginawang wind wheel at isang substandard ay makikita nang napakabilis sa mga resulta ng pag-polish — at ang halaga ng mga na-scrap o reworked na bahagi ay mas malaki kaysa sa matitipid mula sa murang tooling. Para sa mga mamimili ng B2B na kumukuha sa sukat, ang paghiling ng mga materyal na certification at sample batch testing bago gumawa sa malalaking volume ay karaniwang kasanayan at lubos na ipinapayong.