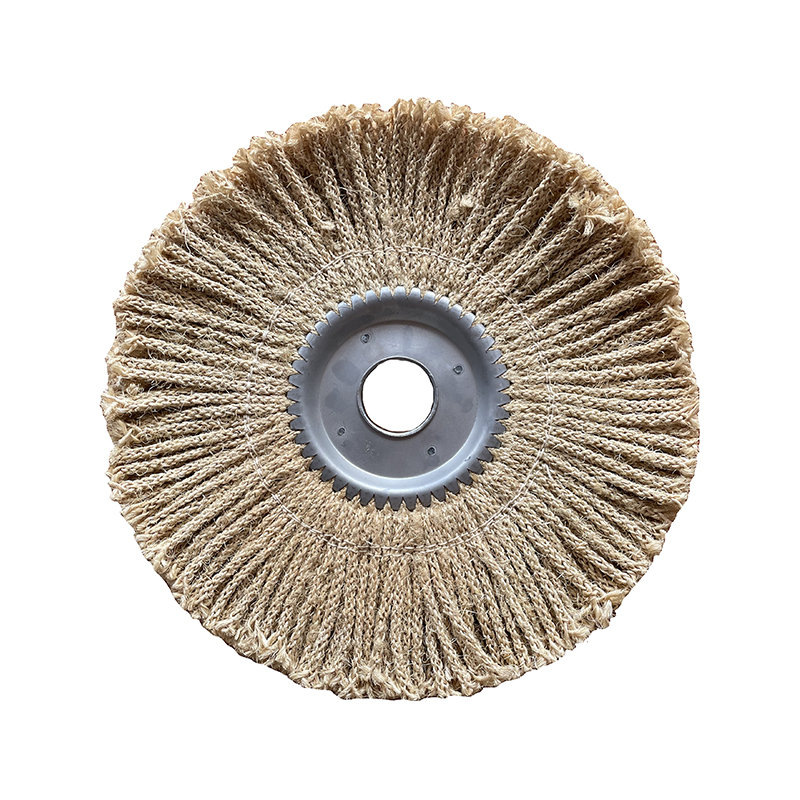
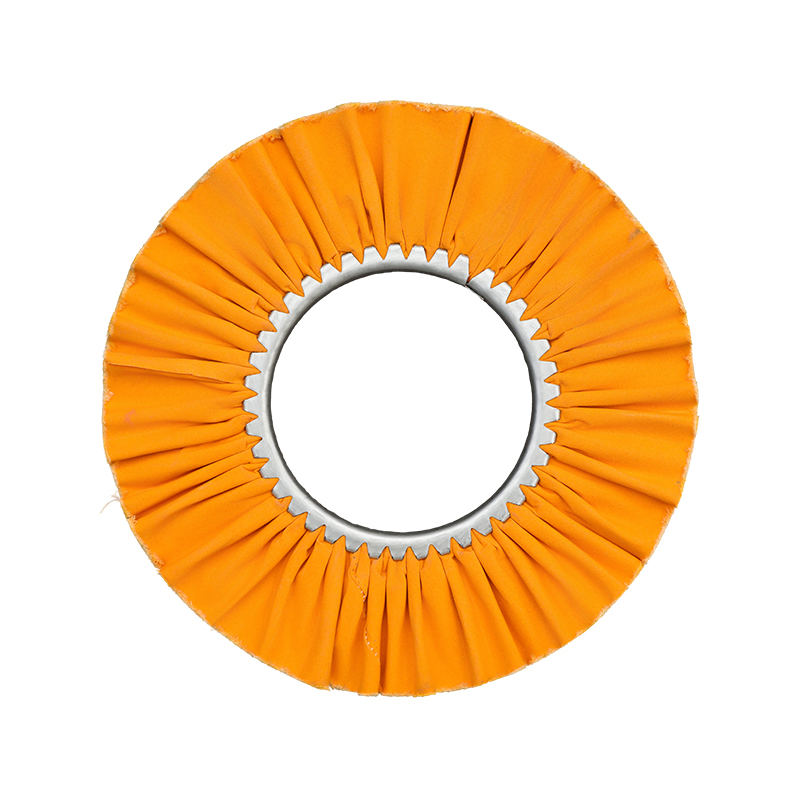
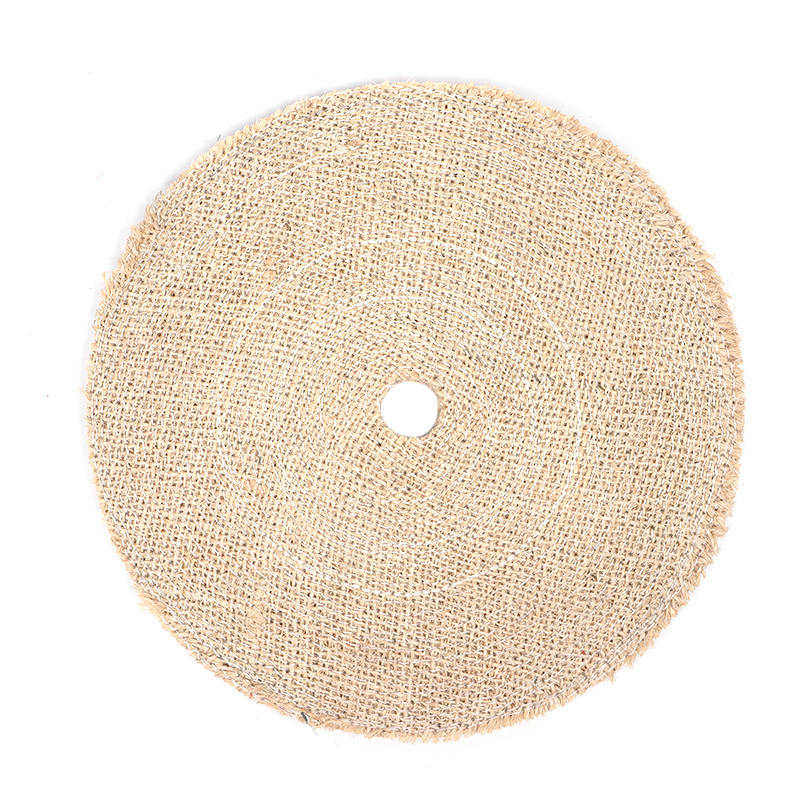
A sisal na gulong — tinatawag ding sisal buffing wheel o sisal buff — ay a heavy-duty polishing at cutting tool pangunahing ginagamit upang durugin ang mga di-kasakdalan sa ibabaw at maghata ng mga metal na workpiece para sa mga susunod na yugto ng pagtatapos. Hindi tulad ng mas malambot na mga gulong ng tela na idinisenyo para sa panghuling pag-buff ng kulay, ang isang sisal na gulong ay naghahatid ng isang agresibong pagkilos ng pagputol na nag-aalis ng mga gasgas, marka ng tool, mga linya ng die, at mga iregularidad sa ibabaw na hindi kayang harapin ng ibang mga gulong. Kung nagtatrabaho ka sa hindi kinakalawang na asero, bakal, mga haluang metal, o kahit na ilang malambot na metal gaya ng aluminyo at tanso, ang pag-unawa kung para saan ang isang sisal wheel - at kung paano ito gamitin nang tama - ay maaaring makabuluhang mapabuti ang kahusayan at kalidad ng iyong proseso ng pagtatapos ng metal.
Sinasaklaw ng artikulong ito ang lahat ng kailangan mong malaman: ang mga materyal na pinagmulan ng sisal fiber, ang pagbuo ng sisal buffing wheels, ang kanilang mga pangunahing pang-industriya na aplikasyon, kung paano pumili ng tamang gulong para sa iyong proyekto, kung aling mga buffing compound ang pinakamainam na pares sa kanila, at kung paano panatilihin ang mga ito para sa mahabang buhay ng serbisyo. Propesyonal ka mang metalworker, operator ng fabrication shop, o isang procurement specialist na naghahanap ng mga polishing consumable, ang gabay na ito ay nagbibigay sa iyo ng kumpleto at praktikal na pundasyon.
Ano ang Sisal Fiber at Bakit Ito Ginagamit sa Buffing Wheels?
Ang hibla ng Sisal ay nagmula sa Agave sisalana halaman, isang matibay na makatas na katutubong sa Central America at malawak na nilinang ngayon sa buong East Africa, Brazil, at ilang bahagi ng Asia. Ang mahaba, hugis-espada na mga dahon ng halaman ay inaani at pinalamutian nang mekanikal upang kunin ang payat, matigas, cellular na hibla ng hibla. Ang mga hibla na ito ay kabilang sa pinakamalakas na natural na mga hibla ng halaman na magagamit sa komersyo, kaya naman ginamit ang mga ito sa loob ng maraming siglo upang gumawa ng lubid, twine, baler cord, at mabibigat na produktong tela.
Kapag inilapat sa paggawa ng buffing wheel, ang sisal fiber ay nagdadala ng tatlong pangunahing katangian sa talahanayan: katigasan ng istruktura , natural na abrasiveness , at likas na kapasidad na sumisipsip ng grasa . Ang katigasan ng mga hibla ng sisal ay nagbibigay-daan sa gulong na mapanatili ang matatag na presyon ng contact laban sa isang metal na ibabaw, na bumubuo ng mekanikal na pagkilos na kinakailangan upang patagin ang mga nakataas na depekto sa ibabaw. Ang natural na micro-texture ng fiber mismo ay nag-aambag ng banayad na abrasive na karakter, habang ang porosity ng fiber ay nagbibigay-daan dito na sumipsip at humawak ng polishing compound nang epektibo — tinitiyak na ang cutting agent ay ibinabahagi nang pantay-pantay sa workpiece sa panahon ng buffing cycle.
Ang mga katangiang ito ay malinaw na nakikilala ang mga sisal wheels mula sa cotton o muslin buffing wheels, na mas malambot, mas flexible, at mas angkop sa pag-polish ng kulay sa susunod na yugto kaysa sa paunang pag-alis ng materyal. Ang pag-unawa sa pagkakaibang ito ay mahalaga kapag pumipili ng tamang tool para sa bawat yugto ng isang multi-step metal finishing workflow.
Paano Ginagawa ang Sisal Buffing Wheel?
Ang pagtatayo ng a sisal na gulong direktang tinutukoy ang pagiging agresibo nito sa pagputol, flexibility, at pangkalahatang tibay. Karamihan sa mga komersyal na available na sisal buffing wheels ay binuo mula sa maraming layer — karaniwang 11 plies — ng hinabi o bias-cut na sisal na tela na pinagsama-sama at pinipigilan ng spiral stitching pattern. Ang stitching na ito ay kritikal: ang mas malapit na magkasama ang mga hilera ng stitching, nagiging stiffer ang gulong, na nagreresulta sa isang mas agresibo at tumpak na pagkilos ng pagputol. Karaniwang nagtatampok ang mga karaniwang komersyal na gulong ng isang quarter-inch (humigit-kumulang 6 mm) na stitch separation, na nagbibigay ng maaasahang balanse sa pagitan ng rigidity at compound retention.
Maraming mga pattern ng pagtahi ay magagamit depende sa nilalayon na aplikasyon:
- Concentric stitching — mga pabilog na hanay na tumatakbo parallel sa panlabas na gilid ng gulong, na nagbibigay ng pare-parehong paninigas sa buong mukha.
- Straight spoke na tinatahi — mga radial na linya mula sa gitna hanggang sa gilid, na nag-aalok ng bahagyang mas nababaluktot na profile.
- Radial arc stitching — isang curved spoke na disenyo na namamahagi ng stress nang mas pantay at binabawasan ang fraying sa panahon ng high-speed na operasyon.
Maraming sisal wheels din ang may kasamang manipis na panlabas na layer ng cotton o muslin cloth. Ang pabalat na ito ay nagsisilbi ng praktikal na layunin: pinipigilan nito ang magaspang na mga gilid ng sisal mula sa hindi sinasadyang pagkamot sa mga ibabaw na katabi ng buffing zone, na nagpapahintulot sa mga operator na magtrabaho nang mas malapit sa mga flanges, mga gilid, at mga kumplikadong geometries nang hindi nag-iiwan ng mga hindi sinasadyang marka.
Higit pa sa konstruksyon, ang mga sisal wheel ay madalas na magagamit sa dalawang estado ng paggamot: hindi ginagamot (tuyo) and ginagamot sa kemikal (ginagamot) . Ang mga ginagamot na gulong ay pinapagbinhi ng isang hardening agent — kadalasang may color-coded upang ipahiwatig ang intensity ng paggamot (asul, orange, pink, berde, o pula depende sa sistema ng pagmamarka ng gumawa). Ang paggamot ay nagpapataas ng katigasan sa ibabaw, nagpapahusay ng compound adhesion, nagpapahaba ng buhay ng paggana ng gulong, at nagpapabilis sa bilis ng pagputol. Para sa mga hinihingi na pang-industriya na aplikasyon na kinasasangkutan ng mas matitigas na mga metal at mataas na dami ng produksyon, ang mga ginagamot na sisal wheel ay lubos na inirerekomenda kaysa sa kanilang hindi ginagamot na mga katapat.
Ano ang a Sisal Wheel Ginamit Para sa? Mga Pangunahing Aplikasyon sa Industriya
Ang pangunahing pag-andar ng isang sisal wheel ay cut-down buffing — ang unang yugto ng isang multi-step na pagkakasunud-sunod ng pag-polish ng metal kung saan ang layunin ay ang pagtanggal ng materyal sa ibabaw sa halip na ang pangwakas na pagkinang. Ginagawa nitong mahalagang kasangkapan ang sisal wheels sa mga fabrication shop, stamping plants, foundries, at anumang manufacturing environment na nagpoproseso ng mga bahaging metal bago lagyan ng plating, coating, o mirror finishing.
Ang mga partikular na depekto sa ibabaw na idinisenyo upang tugunan ng mga gulong ng sisal ay kinabibilangan ng:
- Mga gasgas hanggang sa 400 grit — malalim na mga linya ng abrasion na naiwan sa pamamagitan ng paggiling ng mga gulong, belt sander, o magaspang na abrasive pad.
- Stretcher strains — pinahabang mga marka ng stress sa ibabaw na ginawa sa panahon ng malalim na pagguhit o mga pagpapatakbo ng stamping.
- Tekstur ng balat ng orange — isang magaspang, bukol na pattern sa ibabaw na nagreresulta mula sa pagbuo ng sheet metal o hindi pantay na daloy ng materyal.
- Banayad na die marks — mga impresyon ng tool na naiwan sa ibabaw ng workpiece sa panahon ng forging, stamping, o extrusion.
- Mga marka ng machine tool at grinding wheel grit lines — lalo na laganap sa mga huwad o machined na bahagi.
- Mga nakasasakit na linya ng sinturon — mga parallel scratch pattern na iniwan ng belt-grinding equipment sa mga naunang yugto ng pagproseso.
Sa maraming kapaligiran ng produksyon, ang mga sisal buffing wheel ay nag-aalok ng makabuluhang bentahe sa daloy ng trabaho. Dahil nagbibigay sila parehong buli at pagputol aksyon nang sabay-sabay , maaari nilang bawasan o ganap na alisin ang pangangailangan para sa fine-grit set-up na mga operasyon ng polishing wheel. Para sa mga roll-formed, iginuhit, at nakatatak na mga metal sa partikular, ang mga sisal wheel ay maaaring kumpletuhin ang pagputol at paunang pagtatapos sa isang solong pass — binabawasan ang cycle ng oras at ang bilang ng mga pagbabago sa gulong na kinakailangan sa linya ng produksyon.
Mga Aplikasyon ng Hard Metal
Ang mga gulong ng Sisal ay pinakamahusay na gumaganap sa mga matitigas na metal kung saan ang kanilang katigasan at agresibong katangian ng pagputol ay pinaka-kapaki-pakinabang. Kabilang sa mga pangunahing application na metal ang:
- Hindi kinakalawang na asero (lahat ng karaniwang grado)
- Carbon steel at mild steel
- Cast iron at wrought iron
- Mga haluang metal at chrome na haluang metal
- Pinatigas o pinainit na mga bahagi ng bakal
Soft Metal Application
Sa naaangkop na pagpili ng tambalan at pinababang presyon ng pagpapatakbo, ang mga gulong ng sisal ay maaari ding gamitin para sa paunang yugto ng pagpapakintab sa mas malambot na mga metal, kabilang ang aluminyo, tanso, tanso, pilak, at ginto. Gayunpaman, ang mga operator ay dapat mag-ingat: dahil ang mga gulong ng sisal ay mas matigas kaysa sa mga alternatibong tela, ang mga ito hindi angkop para sa huling yugto ng color-buffing sa malambot na mga metal , kung saan ang isang mas pino, mas nababaluktot na gulong ay kinakailangan upang makamit ang mga resultang mataas ang kinang.
Sisal Wheel kumpara sa Iba pang Uri ng Buffing Wheel: Isang Praktikal na Paghahambing
Ang pagpili ng tamang buffing wheel para sa bawat yugto ng metal finishing ay nangangailangan ng malinaw na pag-unawa sa kung paano inihahambing ang sisal sa mga alternatibo. Ang talahanayan sa ibaba ay nagbubuod ng mga pangunahing pagkakaiba:
| Uri ng gulong | materyal | paninigas | Pangunahing Yugto | Pinakamahusay Para sa |
|---|---|---|---|---|
| Sisal Wheel | Sisal fiber (natural na agave) | Mataas | Cut-down / paunang buffing | Hindi kinakalawang na asero, bakal, matigas na haluang metal |
| Spiral Sewn Cotton | Cotton muslin | Katamtaman | Intermediate cutting at smoothing | Bakal, aluminyo, tanso |
| Loose Fold Cotton | Malambot na koton | Mababa | Panghuling color buffing | Lahat ng mga metal, pangwakas na mirror finish |
| Daan ng hangin / maaliwalas | Cotton na may mga air channel | Katamtaman-High | Edge buffing sa malalaking panel | Extended run sa malalaking patag na ibabaw |
| Sisal-Cotton Blend | Sisal core cotton cover | Katamtaman-High | Pinagsamang cut at preliminary finish | Stampings bago ang kalupkop |
Sa isang tipikal na multi-stage na stainless steel na pagkakasunud-sunod ng buli - halimbawa, paghahanda ng mga kagamitan sa kusina, arkitektura na hardware, o pang-industriya na pipe fitting para sa isang mirror finish - ang daloy ng trabaho ay karaniwang nagsisimula sa isang sisal wheel na puno ng itim na emery compound upang alisin ang mga gasgas at mga linya ng paggiling, umuusad sa isang spiral-sewn cotton wheel na may puting compound para sa intermediate smoothing, at nagtatapos sa green-fold na rouge o puting compound na may kargada na cotton ningning. Ang paglaktaw sa sisal cut-down stage ay kadalasang nangangahulugan na ang natitirang mga depekto sa ibabaw ay muling lilitaw sa pamamagitan ng kasunod na mga layer ng pagtatapos. , na ginagawang hindi gaanong mahusay ang buong proseso.
Pagpili ng Tamang Buffing Compound para sa a Sisal Wheel
Ang sisal wheel na walang tamang buffing compound ay naghahatid lamang ng maliit na bahagi ng potensyal nito. Ang tambalan ay nagsisilbing aktibong cutting agent, habang ang sisal wheel ay nagbibigay ng mekanikal na puwersa at daluyan ng pamamahagi. Ang pagpapares sa kanila ng tama ay mahalaga para sa pare-pareho, nauulit na mga resulta.
Black Emery Compound
Ang black emery (tinatawag ding black magic) compound ay ang karaniwang pagpapares para sa sisal wheels sa matitigas na metal. Naglalaman ito ng mga pinong emery abrasive na particle na nasuspinde sa isang grease binder, na nagbibigay ng mabilis na pagkilos sa pagputol na nag-aalis ng mga gasgas, oksihenasyon, at malalim na mga marka sa ibabaw mula sa hindi kinakalawang na asero at bakal. Kapag gumagamit ng itim na emery na may sisal wheel, dapat na muling ilapat ang compound sa umiikot na gulong humigit-kumulang bawat 30 hanggang 60 segundo ng tuluy-tuloy na operasyon upang mapanatili ang pare-parehong pagganap ng pagputol.
Gray na Compound
Ang gray compound ay isa pang solidong pagpipilian para sa hard metal cut-down na trabaho sa sisal wheels, lalo na kapag ang operator ay nangangailangan ng bahagyang hindi gaanong agresibong aksyon kaysa sa itim na emery — halimbawa, kapag nagtatrabaho sa mas magaan na mga gasgas sa ibabaw o thinner-gauge steel kung saan ang pag-alis ng materyal ay dapat na kontrolin nang mas maingat.
Brown Tripoli Compound
Para sa mga aplikasyon ng sisal wheel sa malambot na mga metal tulad ng aluminyo, tanso, at tanso, ang brown tripoli compound ay ang inirerekomendang pagpipilian. Ang mas pinong abrasive na grado ng Tripoli ay mas angkop para sa mga materyales na ito, na binabawasan ang panganib ng labis na pag-aalis ng materyal o pag-ukit sa ibabaw habang nagbibigay pa rin ng sapat na pagkilos sa paggupit upang i-level ang mga light imperfections.
Isang mahalagang kasanayan: ilaan ang bawat sisal wheel sa iisang uri ng tambalan . Ang mga cross-contaminating na gulong na may iba't ibang compound ay maaaring magpasok ng hindi pare-parehong abrasion at mag-iwan ng mga hindi inaasahang marka sa iyong workpiece. Ang pagmamarka sa bawat gulong gamit ang itinalagang tambalan nito gamit ang isang permanenteng marker ay isang simple ngunit lubos na epektibong disiplina sa tindahan.
Paano Piliin ang Tamang Laki at Detalye ng Sisal Wheel
Ang pagpili ng tamang sisal wheel para sa iyong aplikasyon ay nagsasangkot ng pagsusuri ng ilang magkakaugnay na salik. Ang pagkuha nito mula sa simula ay pinipigilan ang hindi magandang resulta sa ibabaw, labis na pagkasira ng gulong, at mga potensyal na isyu sa kaligtasan sa panahon ng operasyon.
- Diameter ng gulong: Ang mga karaniwang available na komersyal na laki ay mula 2 pulgada hanggang 20 pulgada ang lapad. Ang mas maliliit na gulong (6–8 pulgada) ay angkop sa mga bench grinder at bench polisher para sa katumpakan o maliit na bahagi ng trabaho. Ang mga malalaking gulong (10–20 pulgada) ay inilalagay sa mga pang-industriyang buffing machine at ginagamit para sa high-throughput na pagproseso ng mas malalaking workpiece gaya ng mga bar, tube, fitting, at sheet metal panel.
- Sukat ng Arbor Hole: Palaging i-verify na ang butas ng arbor ng gulong ay tumutugma sa diameter ng spindle ng iyong makina. Kasama sa mga karaniwang sukat ang 1/2 pulgada, 5/8 pulgada, at 3/4 pulgada. Ang hindi tugmang arbor fit ay maaaring magdulot ng mapanganib na pag-alog ng gulong sa panahon ng operasyon.
- Bilang ng Ply at Kapal: Ang mga karaniwang sisal wheel ay 11-ply na may tinatayang kapal ng mukha na 1/2 pulgada (12.5 mm) bawat seksyon. Para sa mga application na nangangailangan ng mas malawak na mukha, ang mga indibidwal na seksyon ay maaaring pagsama-samahin sa arbor shaft upang makamit ang nais na kabuuang lapad.
- Pinakamataas na RPM Rating: Palaging gumana sa loob ng na-rate na maximum na bilis ng gulong. Halimbawa, ang isang 6-inch na sisal buff ay karaniwang na-rate ng hanggang 2,700 RPM, habang ang isang 8-inch na bersyon ay maaaring ma-rate ng hanggang 3,200 RPM. Ang paglampas sa mga limitasyong ito ay maaaring maging sanhi ng pag-delaminate o pagkawatak-watak ng gulong sa bilis - isang seryosong panganib sa kaligtasan.
- Antas ng Paggamot: Para sa agresibong pagputol sa mga matitigas na metal sa mga kapaligiran ng produksyon, pumili ng isang hard dip-treated na sisal wheel. Para sa mas magaan na panimulang buli sa mas malambot na mga metal o mas maliit na batch na trabaho, maaaring sapat na ang hindi ginagamot (tuyo) na sisal wheel.
- Buong Disc vs. Bias na Seksyon: Ang mga full disc sisal wheels (ginawa mula sa kumpletong pabilog na mga layer) ay nagbibigay ng mas matigas, mas agresibong mukha na angkop sa mabigat na pagputol. Bias-cut section wheels — constructed from strips of sisal wound on a center hub — nag-aalok ng higit na flexibility at softer cut, na ginagawang mas gusto ang mga ito para sa contoured o complex-profile workpieces.
Kaligtasan sa Pagpapatakbo at Pinakamahuhusay na Kasanayan para sa Paggamit ng Sisal Wheel
Gumagana ang mga sisal buffing wheel sa mataas na bilis at bumubuo ng malaking friction heat. Ang pagsunod sa wastong kaligtasan at mga pamamaraan sa pagpapatakbo ay pinoprotektahan ang operator at ang kalidad ng natapos na workpiece.
- Magsuot ng naaangkop na PPE: Ang mga salaming pangkaligtasan o isang panangga sa mukha, mabibigat na guwantes sa trabaho, at isang dust mask o respirator ay dapat na magsuot sa lahat ng oras sa panahon ng mga operasyon ng buffing. Ang mga polishing compound particle at sisal fiber dust ay nagiging airborne habang ginagamit.
- Bihisan ang gulong bago unang gamitin: Ang mga bagong sisal wheels — lalo na ang mga variant na ginagamot — ay dapat na i-rake o bihisan ng isang wheel rake bago ang unang paggamit. Binubuksan nito ang mga hibla, tinatanggal ang maluwag na materyal, at tinitiyak na pantay-pantay ang pagkarga ng gulong mula sa unang kontak.
- Regular na magsaliksik sa pagitan ng mga gamit: Pagkatapos ng matagal na paggamit, nabubuo, tumitigas, at nagpapakinang ang mukha ng gulong. Ang regular na raking ay nag-aalis ng tumigas na nalalabi sa tambalan at nagpapanumbalik ng kahusayan sa pagputol ng gulong. Ang pagpapabaya sa hakbang na ito ay isa sa mga pinakakaraniwang dahilan kung bakit nakakaranas ang mga operator ng hindi pare-parehong resulta ng buffing.
- Ilapat ang tambalan sa pagitan: Gaya ng nabanggit sa itaas, muling ilapat ang tambalan sa gulong bawat 30 hanggang 60 segundo sa patuloy na operasyon. Hayaang umikot ang gulong bago ito pinindot sa workpiece upang kumpirmahin ang pantay na pamamahagi ng tambalan.
- Huwag lumampas sa na-rate na RPM ng gulong: Palaging i-verify ang bilis ng makina laban sa maximum na bilis ng pagpapatakbo ng gulong bago i-mount. Gumamit ng self-centering safety flange set para sa airway-style na sisal wheels upang maiwasan ang delamination.
- Itabi nang maayos ang mga gulong: Panatilihin ang hindi nagamit na sisal wheels sa isang malamig, tuyo na kapaligiran na malayo sa direktang sikat ng araw at kahalumigmigan. Ang matagal na pagkakalantad sa halumigmig ay maaaring magpahina sa mga hibla ng sisal at maging sanhi ng pagkawala ng tigas ng impregnation ng mga ginagamot na gulong sa paglipas ng panahon.
Mga Karaniwang Industriya at Produkto Kung Saan Karaniwang Ginagamit ang Sisal Wheels
Matatagpuan ang mga sisal buffing wheel sa malawak na hanay ng mga industriya kung saan ang mga metal na ibabaw ay nangangailangan ng pre-polishing bago ang plating, coating, anodizing, o huling inspeksyon. Itinatampok ng sumusunod na pangkalahatang-ideya ang mga pinakakaraniwang pang-industriyang konteksto:
Hindi kinakalawang na Steel Fabrication
Ang mga kagamitan sa kusina, makinarya sa pagpoproseso ng pagkain, hardware sa pagtutustos ng pagkain, mga handrail, at mga kagamitang pang-arkitektura ay nangangailangan ng mataas na kalidad na mga pag-aayos sa ibabaw. Ang mga gulong ng Sisal ay karaniwang ginagamit bilang unang hakbang sa pag-polish pagkatapos ng paggiling o pagwelding, pag-alis ng mga marka ng weld seam, sukat, at mga abrasive na linya bago lumipat ang workpiece sa mga intermediate at huling yugto ng pagtatapos.
Mga Bahagi at Accessory ng Sasakyan
Chrome at nickel-plated na mga bahagi ng sasakyan — kabilang ang mga trim na piraso, mga takip ng gulong, mga tip sa tambutso, at mga bracket ng engine — ay nangangailangan ng masusing paghahanda sa ibabaw bago i-electroplating. Ang mga gulong ng Sisal ay nag-aalis ng mga marka ng die, mga linya ng tool, at mga di-kasakdalan sa pagtatatak mula sa mga ferrous at non-ferrous na blangko, na tinitiyak na ang ibabaw ng base metal ay malinis at sapat na pare-pareho para sa pagkakadikit ng plating.
Hardware at Mga Pangkabit
Ang mga bolts, nuts, handle, bisagra, kandado, at iba pang precision na bahagi ng hardware ay madalas na binu-buff ng sisal wheels habang tinatapos. Ang kakayahan ng gulong na pangasiwaan ang maliliit at hindi regular na mga geometries — partikular na kapag ginamit sa mga pinagsama-samang configuration sa mga automated na linya ng pag-polish — ginagawa itong mahusay na angkop sa produksyon ng hardware na may mataas na volume.
Pang-industriya na Pipe at Tube Finishing
Ang mga hindi kinakalawang na asero na tubo at tubo na ginagamit sa mga industriya ng parmasyutiko, pagawaan ng gatas, at pagpoproseso ng kemikal ay dapat matugunan ang mahigpit na mga pamantayan sa ibabaw ng pagtatapos. Ang mga gulong ng Sisal ay ginagamit upang alisin ang mga longitudinal grinding lines at roll marks bago dalhin ang ibabaw ng tubo sa tinukoy na halaga ng Ra (surface roughness) na kinakailangan ng mga pamantayan ng industriya.
Alahas at Dekorasyon na Metalwork
Sa paggawa ng mahalagang metal at costume na alahas, ang mas maliit na diameter na sisal wheels ay ginagamit upang alisin ang mga marka ng tool at mga gasgas sa ibabaw mula sa cast, naselyohang, o gawa-gawang mga piraso bago ilapat ang panghuling rouge polishing. Para sa pilak at ginto, untreated sisal wheels na ipinares sa tripoli compound magbigay ng isang kinokontrol na hiwa na hindi labis na binibigyang diin ang mas malambot na base metal.
Paano Makukuha ang Pinakamagandang Resulta mula sa Iyong Sisal Wheel: Isang Step-by-Step na Workflow
Para sa mga operator na bago sa sisal buffing o naghahanap upang i-optimize ang isang kasalukuyang proseso, ang sumusunod na step-by-step na workflow ay nagbibigay ng maaasahang framework para sa mga pare-parehong resulta sa hard metal workpieces:
- Paghahanda sa ibabaw: Kung ang workpiece ay may malalim na mga gasgas o mga marka ng paggiling, buhangin nang unti-unti mula 120 grit hanggang 220 grit at hanggang 320–400 grit bago ipasok ang sisal wheel. Ang sisal cut-down stage ay gumagana nang mas mahusay kapag ang papasok na scratch depth ay mapapamahalaan.
- I-mount at suriin ang gulong: I-verify ang arbor fit, kumpirmahin na ang gulong ay ligtas na naka-mount na may naaangkop na flanges, at suriin ang mukha ng gulong para sa anumang pinsala o hindi pantay na pagkasuot bago buksan ang makina.
- Magbihis o magsaliksik ng gulong: Maglagay ng wheel rake sa umiikot na mukha ng gulong nang ilang segundo bago i-load ang compound, lalo na sa bago o dati nang ginamit na mga gulong.
- Mag-load ng tambalan: Sa pag-ikot ng gulong, pindutin nang mahigpit ang naaangkop na compound bar (itim na emery para sa matitigas na metal) laban sa mukha ng gulong sa loob ng dalawa hanggang tatlong segundo upang magkarga ng pantay na amerikana.
- Buff ang workpiece: Ilapat ang workpiece sa ibabang kuwadrante ng mukha ng umiikot na gulong na may matatag, pare-parehong presyon. Ilipat ang bahagi sa harap ng gulong sa mahaba, magkakapatong na mga stroke. Iwasang tumira sa isang lugar, dahil ang concentrated na init ay maaaring mag-discolor o ma-warp ang metal na ibabaw.
- Regular na mag-apply ng compound: Tuwing 30 hanggang 60 segundo, alisin saglit ang workpiece at i-reload ang compound upang mapanatili ang kahusayan sa pagputol.
- Suriin at magpatuloy sa susunod na yugto: Kapag naalis na ang lahat ng target na di-kasakdalan at ang ibabaw ay nagpapakita ng pare-parehong satin texture, linisin ang workpiece gamit ang solvent wipe at sumulong sa susunod na yugto ng gulong (karaniwang isang spiral-sewn cotton wheel na may puti o gray na tambalan).
Ang pagsunod sa sistematikong diskarte na ito ay nagsisiguro na ang bawat kasunod na yugto ng polishing ay bubuo nang tama sa pundasyong itinatag ng sisal wheel, na sa huli ay naghahatid ng mas malinis, mas mabilis, at mas cost-effective na landas patungo sa panghuling surface finish.
Mga Madalas Itanong Tungkol sa Sisal Wheels
Maaari bang gamitin ang sisal wheel sa kahoy o plastik?
Ang mga gulong ng Sisal ay idinisenyo at na-optimize para sa mga metal na ibabaw at hindi inirerekomenda para sa kahoy o karamihan sa mga plastik. Ang kanilang agresibong pagkilos sa pagputol at ang init na nabuo sa panahon ng high-speed na operasyon ay maaaring makapagpaso ng kahoy o matunaw o ma-deform ang mga thermoplastic na ibabaw. Para sa pagtatapos ng kahoy o plastik, mas angkop ang mga gulong ng malambot na tela o mga pad na gawa sa layuning buli.
Gaano katagal ang isang sisal buffing wheel?
Ang buhay ng serbisyo ay lubos na nakasalalay sa bilis ng pagpapatakbo, inilapat na presyon, materyal na bina-buff, at dalas ng pagpapanatili. Ang mga ginagamot na sisal na gulong na regular na ni-rake at pinapatakbo sa loob ng kanilang na-rate na bilis ay sa pangkalahatan ay higit na lumalampas sa mga hindi ginagamot na gulong. Ang mga full disc sisal wheels ay nag-aalok din ng isang pang-ekonomiyang kalamangan dahil magagamit ang mga ito hanggang sa butas ng arbor bago kailangan ang kapalit, na nagpapalaki sa paggamit ng materyal.
Dapat ba akong gumamit ng sisal wheel o abrasive flap wheel para sa cut-down?
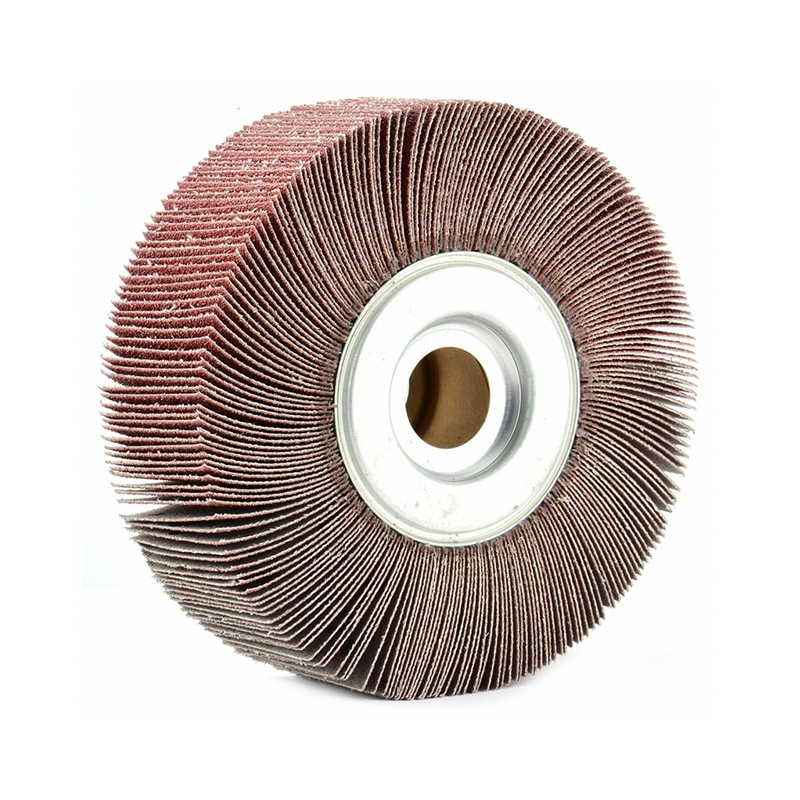
Ang mga abrasive na flap na gulong ay mas angkop para sa mabibigat na pag-aalis ng stock sa hindi regular na mga ibabaw, habang ang mga sisal buffing wheel ay nangunguna sa intermediate cut-down stage — pinagsasama ang mga gasgas at marka sa ibabaw pagkatapos ng unang paggiling at bago ang huling pag-polish. Para sa mga workpiece na nangangailangan ng kontrolado, pantay na paghahanda sa ibabaw sa isang pare-parehong mukha, ang isang sisal wheel na puno ng emery compound ay karaniwang maghahatid ng mas pare-parehong mga resulta kaysa sa isang flap wheel sa mga katumbas na yugto ng proseso.
Lagi bang mas mabuti ang ginagamot na sisal wheel kaysa sa hindi ginagamot?
Hindi naman — depende ito sa aplikasyon. Ang mga hard-treated na sisal wheel ay nagbibigay ng mas mabilis na pagputol at mas mahabang buhay para sa mataas na volume na pang-industriya na paggamit sa matitigas na metal. Gayunpaman, para sa mas magaan na aplikasyon, batch work, o paunang pag-polish sa malambot na mga metal, ang hindi ginagamot (tuyo) na sisal wheel ay maaaring maghatid ng mas nakokontrol na resulta na may mas kaunting panganib ng sobrang pagputol. Ang susi ay upang tumugma sa antas ng paggamot sa katigasan ng materyal at ang lalim ng mga depekto sa ibabaw na tinutugunan.
Konklusyon: Bakit Nananatiling Kailangan ang Sisal Wheel sa Metal Finishing
Sa kabila ng patuloy na pag-unlad ng mga automated grinding at robotic polishing system, ang sisal buffing wheel ay nananatiling isang pundasyong tool sa metal surface finishing dahil walang ibang consumable ang nagsasama-sama ng antas ng cutting aggression, natural fiber durability, at compound-holding capacity sa iisang package na cost-effective. Ang papel nito bilang unang yugto ng isang multi-step na proseso ng buli ay hindi mapapalitan — itinatakda nito ang baseline ng kalidad sa ibabaw kung saan nabuo ang bawat kasunod na yugto.
Para sa mga procurement professional, shop supervisor, at metalworking operator, ang praktikal na takeaway ay diretso: mamuhunan sa mga de-kalidad na sisal wheel na naaangkop na tinukoy para sa iyong mga metal at makina, ipares ang mga ito sa mga tamang buffing compound, panatilihin ang mga ito sa regular na raking, at patakbuhin ang mga ito sa loob ng kanilang mga na-rate na parameter. Ang paggawa nito ay makakabawas sa kabuuang gastusin sa pag-polish, mapapabuti ang pagkakapare-pareho ng surface finish, at magpapaikli sa kabuuang cycle ng iyong production line.
Kapag kumukuha ng mga sisal buffing wheel para sa pang-industriya o mataas na volume na mga application, hanapin ang mga supplier na nag-aalok ng kumpletong hanay ng mga detalye — mula sa hindi ginagamot na mga tuyong gulong para sa magaan na trabaho hanggang sa mga hard dip-treated na variant para sa hinihingi na mga stainless steel at iron application — at kung sino ang makakapagbigay ng pare-parehong kalidad ng produkto sa mga production batch. Ang pare-parehong densidad ng fiber, pare-parehong kalidad ng pagkakatahi, at maaasahang tigas ng paggamot ay ang mga salik na naghihiwalay sa isang produktibong sisal wheel mula sa isa na lumilikha ng mas maraming problema kaysa sa nalulutas nito.