Malalim na kalawang sa isang bracket na bakal, mill scale sa isang hindi kinakalawang na sheet, mga marka ng swirl sa isang aluminum housing — ang bawat ibabaw ay nangangailangan ng iba't ibang panimulang punto, at ang pagpili ng maling sandpaper grit ay ang pinakakaraniwang dahilan kung bakit ang pagtatapos ng trabaho ay tumatagal ng dalawang beses hangga't nararapat. Ang maikling sagot: karamihan sa gawaing metal ay nagpapatakbo ng grit ladder mula 40 hanggang 400 . Magsimula sa 40-80 grit para matanggal ang kalawang, pintura, o weld beads, lumipat sa 120-180 para mabura ang mga gasgas na iyon, pinuhin sa 240-320, at tapusin sa 400 o mas pino bago buffing. Gumagawa kami ng mga buffing wheel at polishing compound para sa hardware, kitchenware, alahas, at automotive na mga halaman, at ang pagpili ng grit ay ang unang itatanong ng mga customer bago dumapo ang anumang gulong sa bahagi. Narito kung paano pumili ng tama.
Ang Talagang Sinasabi sa Iyo ng Mga Grit Numbers
Ang numerong naka-print sa likod ng isang sheet ay naglalarawan ng nakasasakit na laki ng butil. Sa sukat ng CAMI na karaniwan sa North America, ipinapakita nito kung gaano karaming mga butil ang magkasya sa isang square inch ng grading screen: ang mas mababang mga numero ay nangangahulugang mas malaki, mas agresibong mga butil; ang mas mataas na mga numero ay nangangahulugan ng mas pinong mga particle at mas mababaw na mga gasgas . Ang sanding ay talagang kinokontrol na scratching — ang finish na nakikita mo ay ang pattern na iniiwan ng mga gasgas na iyon. Iyon ang dahilan kung bakit nagpaplano ang mga propesyonal ng isang pagkakasunud-sunod ng mga grits kaysa sa pangangaso para sa isang magic number.
magaspang grits (40-80): trabaho sa pagtanggal
Gamitin ang hanay na ito upang hubarin ang materyal, hindi para pagandahin: rust scale, lumang pintura, malalim na pitting, at weld beads. Sa isang corroded steel frame, 40 o 60 grit ang pinakamabilis na ruta pababa upang linisin ang metal. Ang magaspang na papel ay nag-iiwan ng malalalim na mga gasgas na dapat alisin sa bawat susunod na hakbang, kaya't huwag magsimulang mas magaspang kaysa sa kinakailangan ng pinsala.
Medium grits (100-150): pagpapakinis at pagkumpuni
Ito ang hanay ng workhorse para sa pangkalahatang pag-sanding at pagpino ng mga magaspang na ibabaw. Kung ang bahagi ay malinis ngunit hindi pantay - mga marka ng gilingan, magaan na sukat, mga gasgas mula sa isang nakaraang pagkumpuni - simula dito ay nakakatipid ng parehong oras at metal.
ayos lang grits (180-320): pre-finish refining
Binura ng mga pinong papel ang scratch pattern na iniwan ng medium grits at inihahanda ang ibabaw para sa pagtatapos. Para sa karamihan ng mga bakal at hindi kinakalawang na bahagi na patungo sa isang buffing wheel, ang 320 ay ang praktikal na hinto.
Napakahusay grits (400 ): final pass
Ang mga markang ito ay nag-aalis ng napakakaunting stock. Ang mga ito ay para sa panghuling paghahalo, pagputol sa magaan na oksihenasyon sa malambot na mga metal, at basang buhangin bago ang isang mirror-polish pass.
| Grit Range | Klase | Pinakamahusay Para sa | Ibabaw Ito Umalis |
|---|---|---|---|
| 40-60 | Coarse | kalawang, pintura, heavy scale, weld beads | Malalim na nakikitang mga gasgas |
| 80-120 | Magaspang hanggang katamtaman | Pinagsasama ang magaspang na mga gasgas, trabaho sa gilid | Unipormeng scratch pattern |
| 150-240 | Katamtaman hanggang fine | Pangkalahatang pagpapakinis, paghubog, pre-finish | Fine scratches, satin tingnan |
| 320-400 | Fine | Huling pass bago buffing wheels | Makinis na matte, halos walang scratch |
| 600 | Ultra-fine | Basang sanding at mirror pre-polish | Semi-gloss, handa na para sa tambalan |
Itugma ang Grit sa Metal sa Bench
Ang parehong grit ay kumikilos nang ibang-iba sa aluminyo kaysa sa matigas na bakal. Ang mga malambot na metal ay mabilis na pinutol at bumabara ng papel; ang mga matitigas na metal ay lumalaban sa pagputol at nagbibigay ng gantimpala sa matalim, matibay na butil. Mabilis na pagpili sa pamamagitan ng metal:
- Aluminyo at tanso: simulan ang walang coarser kaysa sa 120 maliban kung ang pinsala ay malalim; Ang silicon carbide ay malinis na pinuputol ang mga malambot na metal nang hindi pinuputol.
- Carbon steel: pinangangasiwaan ng aluminum oxide ang kalawang, sukat, at weld blending sa pinakamababang halaga sa bawat pass.
- hindi kinakalawang na asero: umakyat sa pantay na mga hakbang at tapusin sa 320-400; lilitaw muli ang mga lumaktaw na hakbang bilang mga guhit sa ilalim ng salamin.
- tanso: sobrang malambot — 220 grit ay karaniwang sapat na magaspang kahit na para sa nakikitang pinsala.
Ang mga panuntunang ito ay sumusukat mula sa isang beses na pag-aayos hanggang sa mga pangkat ng produksyon ng mga bracket, fastener, at fitting. Ang parehong lohika ay gumagabay sa ating gawaing buli sa mga tagagawa ng hardware tool , kung saan itinutugma ang mga consumable sa pagtatapos sa bawat materyal bago pa man magsimula ang isang linya.
Mga Uri ng Abrasive na Nakahawak sa Metal
Ang laki ng butil ay nagpapasya kung gaano kalalim ang bawat gasgas; Ang uri ng nakasasakit ay nagpapasya kung gaano katagal ang paggupit ng papel. Tatlong butil ang sumasakop sa halos bawat gawaing metal.
Aluminyo oksido ay ang default para sa bakal at bakal. Ang butil nito ay matigas at mala-bloke, na nabibiyak sa mga sariwang cutting edge habang isinusuot, kaya ang sheet ay nananatiling matalas nang matagal pagkatapos ng mas murang papel na kumikinang. Nakatali sa nababaluktot na tela sa halip na papel na sandal, ang parehong abrasive ay nagiging flap wheel na sumusunod sa mga kurba na hindi maabot ng matibay na sheet:
 Aluminum Oxide Flap Wheel para sa Paggiling ng Bakal Aluminyo oksido grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Tingnan ang Produkto →
Silicon carbide ay mas matalas, mas matigas, at mas malutong - ang mas mahusay na pagpipilian para sa aluminyo, tanso, at tanso, at para sa basang sanding. Pinapainit ng mga calcinated grade ang gilid nito at nag-iiwan ng mas pino, mas kontroladong scratch pattern sa malambot na mga metal:
 Calcinated Silicon Carbide Flap Wheel para sa Soft Metals Ang calcinated silicon carbide ay nananatiling matalas sa init at naputol na may kaunting paso, na ginagawang angkop ang gulong ito sa mas pino, kontroladong pagtatapos sa aluminyo, tanso, tanso, at hindi kinakalawang na asero. Tingnan ang Produkto →
Zirconia at ceramic na butil nabibilang sa high-pressure power grinding kaysa sa hand sanding. Abutin ang mga ito sa panahon ng mabigat na pag-aalis ng stock, pagkatapos ay lumipat sa aluminum oxide o silicon carbide para sa bawat mas pinong hakbang.
Ang Grit Progression na Pumipigil sa Muling Paggawa
Narito ang panuntunang naghihiwalay sa malinis na pagtatapos mula sa nasayang na hapon: isulong ang isang grit na hakbang sa isang pagkakataon at hindi kailanman laktawan ang higit sa isang solong grado . Ang mas pinong papel ay hindi makakapagtanggal ng mga gasgas na mas malalim kaysa sa sarili nitong butil — pinapakintab lang nito ang ibabaw sa paligid ng mga ito, at ang mga nakatagong gasgas ay muling lilitaw sa sandaling nagpapatuloy ang polishing compound.
- Magsimula sa pinaka-coarsest grit na talagang kailangan ng pinsala - at walang mas magaspang.
- Buhangin sa isang pare-parehong direksyon na may liwanag, kahit na presyon hanggang sa ang buong ibabaw ay magpakita ng pare-parehong pattern ng scratch.
- Punasan ang lahat ng alikabok, pagkatapos ay umakyat nang eksakto sa isang grit: 80 hanggang 120, pagkatapos ay 180, pagkatapos ay 240.
- I-rotate ang direksyon ng sanding 90 degrees sa bawat hakbang; kapag ang mga lumang gasgas ay nawala, ang grit na iyon ay tapos na.
- Huminto sa 320-400 para sa isang satin finish, o magpatuloy sa 600 at mas pino kung ang bahagi ay patungo sa mirror buffing.
Kung saan Huminto at Magsisimula ang Pag-sanding
Kahit na ang 1000-grit na papel ay gasgas pa rin — napakapino. Ang tunay na salamin ay hindi nagmumula sa papel de liha; ito ay mula sa buffing wheels at compounds, na hiwa at makinis sa isang mikroskopiko na antas. Para sa karamihan ng mga bahagi ng metal, ang handoff point ay a 320-400 grit ibabaw : uniporme, malinis, at walang anumang gasgas na may sapat na lalim upang makaligtas sa pagpapakintab.
Ang mga compound ay sumusunod sa parehong lohika tulad ng mga grits at na-color-code sa pamamagitan ng pagputol ng kapangyarihan. Ang mga dilaw at kayumanggi na mga marka ay pinutol at makinis pagkatapos ng sanding; ang mga puting grado ay nagdadala ng bakal sa isang maliwanag na tapusin; at green compound ay ang pamantayan ng industriya para sa isang mirror finish sa hindi kinakalawang na asero at chrome-plated na mga bahagi.
 Chromium Oxide Green Buffing Compound Ang green compound na may chromium oxide ay ang pamantayan sa industriya para sa pagwawakas ng salamin na hindi kinakalawang na asero at mga bahaging may chrome-plated, na kumukumpleto sa grit ladder bilang panghuling hakbang sa pagkulay. Tingnan ang Produkto →
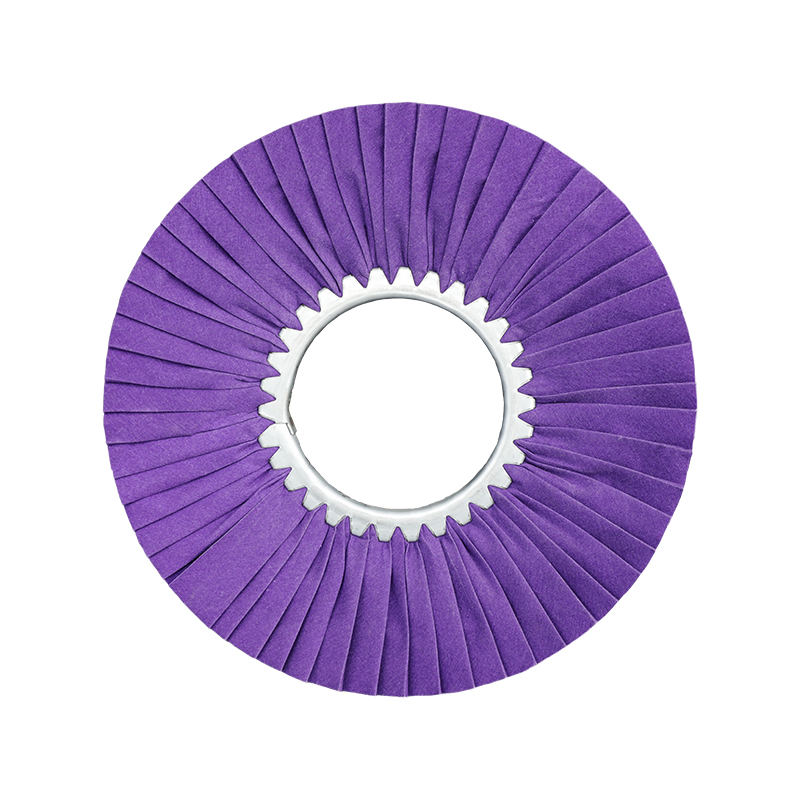
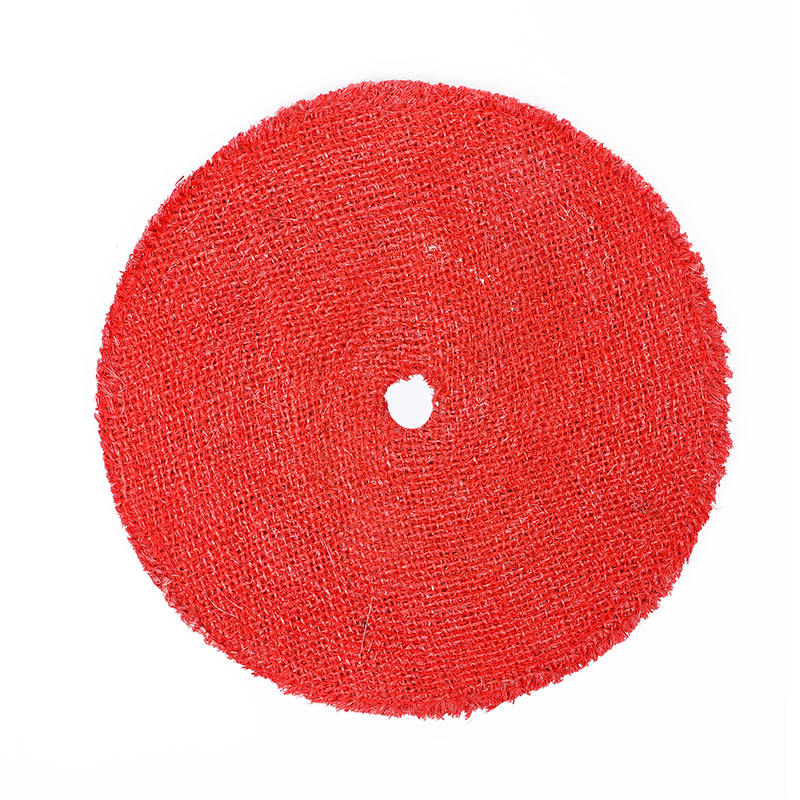
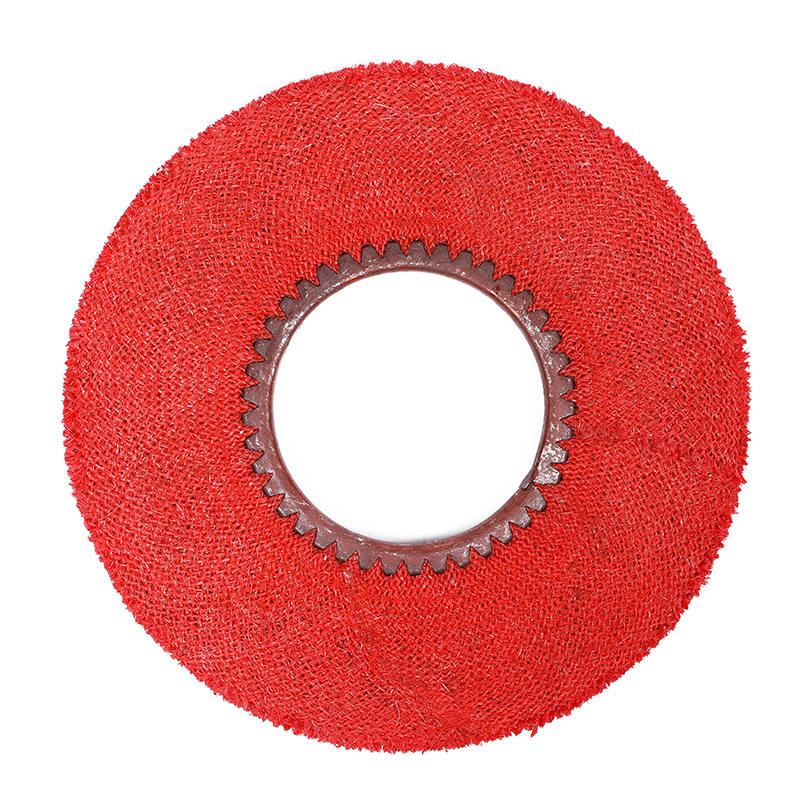
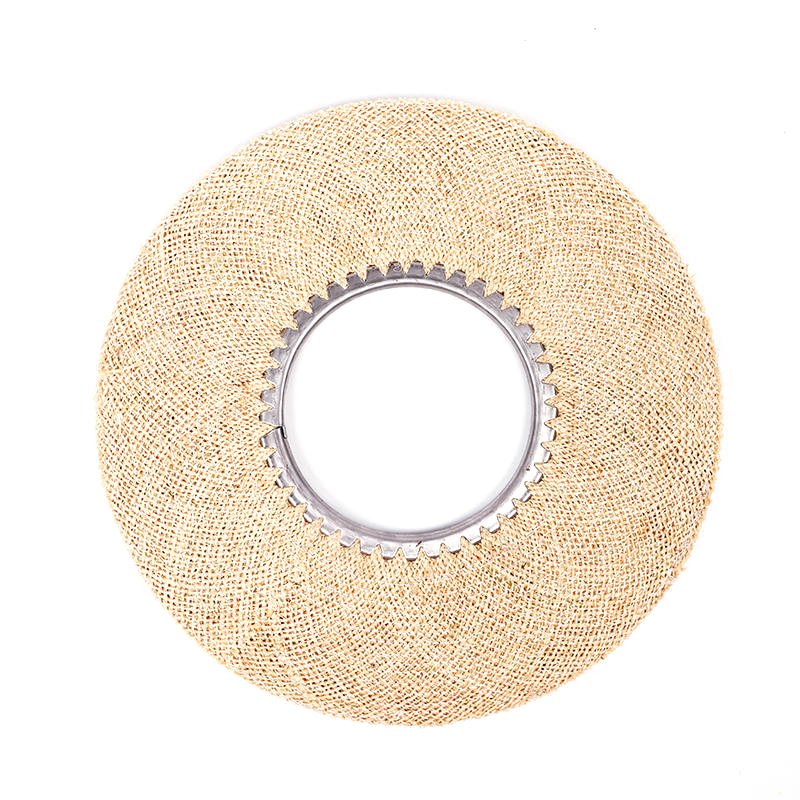
Ipares ang bawat tambalan sa tamang gulong — sisal para sa pagputol, tinahi na tela para sa pagpapakinis, malambot na koton para sa panghuling pangkulay — at ang grit ladder ay magiging isang kumpletong sistema ng pagtatapos. Para sa buong wheel-and-compound sequence, metal sa pamamagitan ng metal, ang aming wind wheel buffing gabay sa mirror finishing nilalakad ito nang hakbang-hakbang.
Tatlong Pagkakamali na Nakakasira ng Metal Finish
- Nilaktawan ang grit na mga hakbang. Ang malalalim na mga gasgas na itinago mo ngayon ay muling lumalabas sa unang pagkakataong hawakan ng tambalan ang bahagi.
- Sobrang pagpindot. Ang mabigat na presyon ay nagpapakinang sa papel, nagpapainit ng manipis na metal, at nasusuka ang mga malambot na metal. Hayaang maghiwa ang butil.
- Sanding sa ibabaw ng alikabok. Ang mga ginugol na butil at metal na particle na nakulong sa ilalim ng sheet ay humihila ng mga sariwang gasgas sa mga natapos na lugar. Punasan sa pagitan ng bawat pagbabago ng grit.
Wala sa mga ito ang nagkakahalaga ng anuman upang maiwasan nang maaga - ang mga ito ay nagkakahalaga ng rework pagkatapos.
Ang Grit Ladder sa Maikling
Piliin ang panimulang grit mula sa pinsala sa harap mo, hindi mula sa ugali: 40-80 sa paghuhubad, 120-180 sa makinis, 240-320 sa pagpino, 400 at mas pino sa pre-polish. Itugma ang abrasive sa metal — aluminum oxide para sa bakal, silicon carbide para sa malalambot na metal — at umakyat nang paisa-isa sa 320 o 400 bago mag-buff. Sinasaklaw ng sequence na iyon ang lahat mula sa kalawangin na hardware hanggang sa pinakintab na gamit sa kusina.
Kapag ang isang bahagi ay umalis sa yugto ng papel de liha, ang kalidad ng salamin ay nakasalalay sa mga gulong at mga compound na sumusunod. Ang mga consumable na iyon ay kung ano ang ginagawa ng aming planta sa Ningbo sa scale — mga sisal wheel, cloth buffing wheel, flap wheel, at color-coded compound, sa mga customized na laki para sa mga linya ng produksyon sa buong mundo.