Ang Zirconia Alumina at Ceramic Sanding Belts ay Karaniwang Pinakamahusay para sa Metal, Ngunit ang Flap Wheel ay Kadalasang Nahihigitan ang Mga Belt sa Kurbadong o Di-pantay na mga Ibabaw
Para sa karamihan ng mga gawain sa paggawa ng metal, a zirconia alumina o ceramic sanding belt naghahatid ng pinakamabilis na pag-alis ng stock at ang pinakamahabang buhay ng serbisyo sa bakal, hindi kinakalawang na asero, at aluminyo. Gayunpaman, ang mga sanding belt ay hindi palaging ang tamang tool para sa bawat trabaho. Kapag ang isang workpiece ay may mga weld, kurba, gilid, o contoured na ibabaw, a flap na gulong madalas na nahihigitan ang pagganap ng isang flat belt dahil ang mga magkakapatong na abrasive na flaps nito ay umaayon sa mga hindi regular na hugis habang naghahatid pa rin ng pare-parehong pag-aalis ng materyal. Ang natitirang bahagi ng gabay na ito ay naghahati-hati sa mga nakasasakit na uri ng butil, pagpili ng grit, at ang mga partikular na sitwasyon kung saan ang paglipat mula sa isang sinturon patungo sa isang flap na gulong ay nagbubunga ng isang mas mahusay na pagtatapos sa mas kaunting oras.
Bakit Mas Mahalaga ang Abrasive Grain Type kaysa Belt Brand
Ang nag-iisang pinakamalaking salik na tumutukoy kung gaano kahusay ang pagganap ng isang sanding belt sa metal ay ang abrasive na mineral na nakadikit sa ibabaw nito, hindi ang backing material o ang pangkalahatang kalidad ng build ng belt. Ang iba't ibang uri ng butil ay nabali at nagpapatalas sa sarili sa iba't ibang mga rate, na direktang nakakaapekto sa bilis ng pagputol at buhay ng sinturon kapag gumagawa ng bakal, hindi kinakalawang na asero, o mga non-ferrous na metal.
Zirconia Alumina
Ang butil ng zirconia alumina ay patuloy na nabibiyak upang ilantad ang mga sariwang gilid, na ginagawang angkop ito sa mabigat na pag-alis ng stock sa carbon steel at stainless steel. Ito ay karaniwang tumatagal ng makabuluhang mas mahaba kaysa sa karaniwang aluminum oxide sa ilalim ng mabigat na presyon, na ginagawa itong isang karaniwang unang pagpipilian para sa weld grinding at heavy deburring.
Ceramic Alumina
Ang ceramic grain ay inengineered sa isang microcrystalline na antas upang patuloy na patalasin ang sarili, na nagbibigay dito ng pinakamahabang buhay ng trabaho ng mga karaniwang uri ng butil at ang pinakamahusay na pagganap sa ilalim ng mataas na init na nabuo sa panahon ng agresibong paggiling ng metal. Mas mahal ito sa bawat sinturon ngunit kadalasang binabawasan ang kabuuang gastusin sa isang produksyon dahil mas kaunting sinturon ang natupok.
Aluminum Oksido
Ang karaniwang aluminum oxide ay ang pinakatipid na opsyon at gumaganap nang sapat sa light-duty na metal sanding, finishing pass, at mas malambot na mga metal gaya ng aluminum o brass kung saan hindi priority ang agresibong pag-alis ng stock.
Pagtutugma ng Grit sa Metalworking Stage
Ang pagpili ng tamang grit sequence ay maiiwasan ang nasayang na oras at mababawasan ang panganib na mag-iwan ng mga nakikitang scratch pattern na nangangailangan ng mga karagdagang finishing pass para maalis. Karamihan sa mga metal fabrication shop ay gumagalaw sa isang coarse-to-fine progression sa halip na dumiretso sa isang fine grit.
- Ang magaspang na grit, humigit-kumulang 36 hanggang 60, ay mabilis na nag-aalis ng mga weld, mill scale, at mabibigat na depekto sa ibabaw.
- Ang katamtamang grit, humigit-kumulang 80 hanggang 120, ay pinagsasama ang mga marka ng paggiling at inihahanda ang ibabaw para sa pagtatapos.
- Ang pinong grit, humigit-kumulang 150 hanggang 240, ay gumagawa ng makinis na pre-polish na ibabaw na handa para sa coating o panghuling buli.
Ang paglaktaw ng higit sa isang grit na hakbang sa pag-usad na ito ay kadalasang nag-iiwan ng malalalim na mga gasgas mula sa coarser pass na nakikita pa rin sa ilalim ng mas pino, na pumipilit sa muling paggawa na nagkakahalaga ng mas maraming oras kaysa sa pagsunod sa buong sequence.
Paghahambing ng Mga Karaniwang Abrasive na Opsyon para sa Metal Work
Ang talahanayan sa ibaba ay naghahambing ng mga tipikal na katangian ng pagganap sa mga uri ng abrasive na pinakakaraniwang ginagamit sa metal, kabilang ang kung saan ang sanding belt ay perpekto at kung saan ang paglipat sa isang flap na gulong ay nagbubunga ng isang mas mahusay na resulta.
Kapag a Flap Wheel Mas Mabuting Pagpipilian Kaysa sa Sanding Belt
Ang isang sanding belt ay pinakamahusay na gumagana sa flat o malumanay na hubog na stock na nakahawak sa isang pare-parehong contact wheel o platen. Kapag naging iregular na ang geometry ng workpiece, a flap na gulong kadalasang naghahatid ng mas pantay na pagtatapos dahil ang mga indibidwal na naka-mount na abrasive flaps nito ay nakabaluktot nang nakapag-iisa upang sundan ang mga contour, pipe curve, at welded joints na hindi maaaring maabot ng isang matibay na sinturon nang pantay-pantay.
Weld Blending sa Round o Irregular Stock
Sa bilog na tubo, mga kabit ng tubo, at mga bahagi ng cast, ang mga nababaluktot na flap ng isang flap na gulong ay bumabalot sa curvature at pinaghalo nang maayos ang mga weld bead nang walang mga flat spot na maaaring iwanan ng sinturon sa mga bilugan na ibabaw.
Edge at Corner Deburring
Ang matatalim na gilid at sulok ay mahirap buhangin nang pantay-pantay gamit ang sinturon nang hindi nabibilog ang mga ito nang hindi pantay o nabubutas ang nakapalibot na ibabaw. Ang mga indibidwal na flaps ng flap wheel ay naghahatid ng mas kontrolado, pare-parehong edge break.
Nabawasang Pag-ipon ng init sa Manipis na Sheet Metal
Dahil isang maliit na bahagi lamang ng flap wheel ang nakakadikit sa ibabaw anumang oras, nakakagawa ito ng hindi gaanong concentrated na init kaysa sa isang belt na tumatakbo sa ilalim ng pare-parehong full-surface contact, na nagpapababa sa panganib ng pag-warping o pagkawalan ng kulay ng manipis na sheet metal sa mga finishing pass.
Flap Wheel Construction at Grit Options
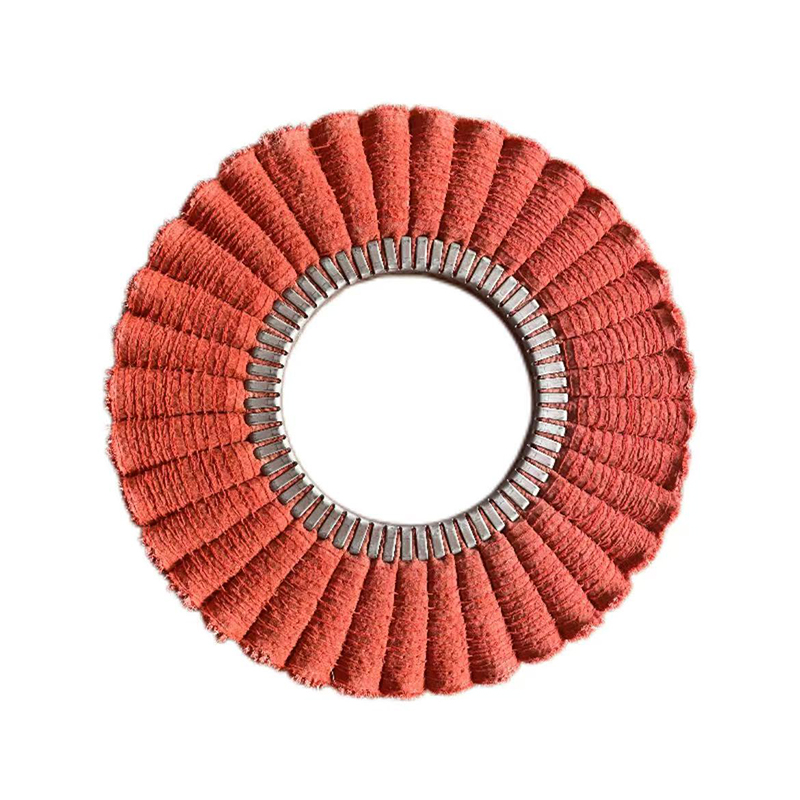
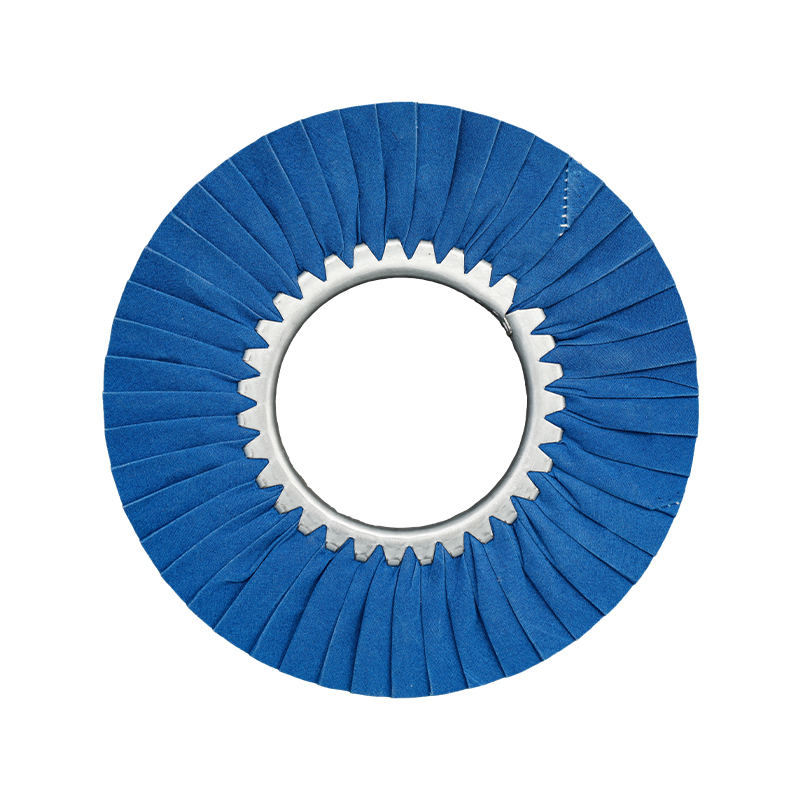
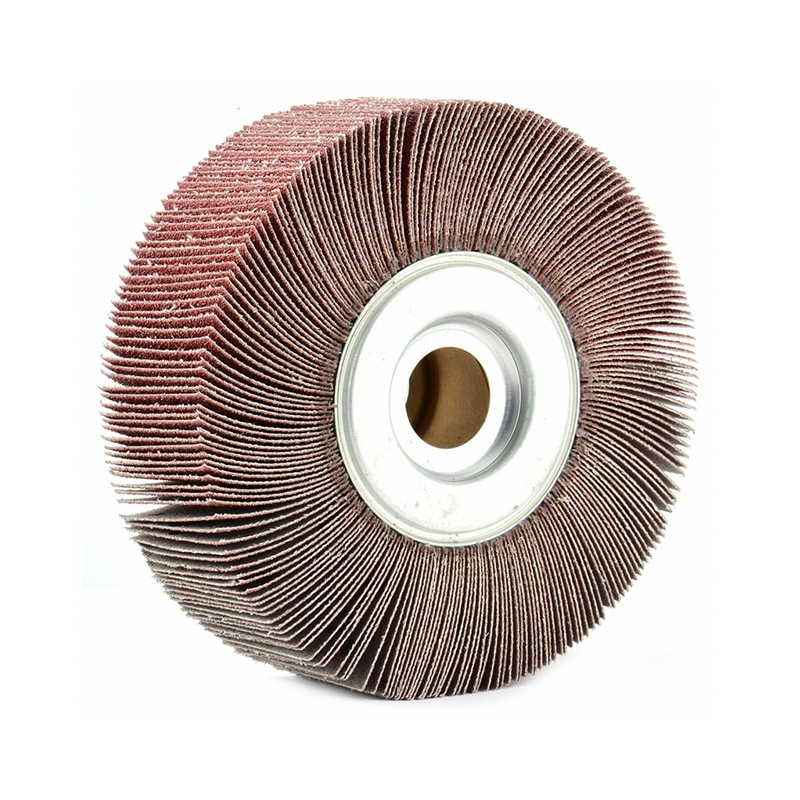
A flap na gulong binubuo ng magkakapatong na nakasasakit na mga flap ng tela na naka-mount nang radial sa paligid ng isang gitnang hub o shank. Habang humihina ang mga panlabas na flap habang ginagamit, patuloy na nalalantad sa ilalim ang sariwang nakasasakit na materyal, na nagpapanatiling pare-pareho ang pagganap ng pagputol sa halos buong buhay ng gulong sa halip na bumaba nang matindi habang nasusuot ang ibabaw, tulad ng kadalasang ginagawa ng pagod na sanding belt.
- Ang mga magaspang na flap na gulong, humigit-kumulang 40 hanggang 60 grit, ang humahawak sa paunang weld grinding at heavy scale removal.
- Mga gulong ng medium flap, humigit-kumulang 80 hanggang 120 grit, pinaghalo at makinis na mga ibabaw pagkatapos ng magaspang na paggiling.
- Ang mga pinong flap na gulong, humigit-kumulang 180 hanggang 320 grit, ay naghahanda ng metal para sa buli o paglalagay ng patong.
- Available ang mga flap wheel sa flat, spindle-mounted, at unmounted disc-style na mga format upang magkasya ang mga angle grinder, bench grinder, at drill-mounted setup.
Mga Praktikal na Tip para sa Mas Mahabang Abrasive na Buhay sa Metal
Hindi alintana kung ang isang tindahan ay nagpapatakbo ng mga sinturon o flap na gulong, ang ilang mga gawi sa pagpapatakbo ay patuloy na nagpapahaba ng abrasive na buhay at nagpapahusay sa kalidad ng pagtatapos sa metal.
Kontrolin ang Presyon ng Contact
Ang paglalapat ng labis na presyon ay hindi nagpapabilis sa pag-alis ng materyal nang proporsyonal, pangunahin itong bumubuo ng init at nagpapabilis ng nakasasakit na pagkasuot. Hinahayaan ang abrasive na butil na gawin ang pagputol sa katamtaman, pare-parehong presyon ay nagbubunga ng mas pantay na pagtatapos at mas mahabang buhay ng produkto.
Itugma ang Bilis sa Materyal
Ang pagpapatakbo ng isang nakasasakit na masyadong mabilis sa mas malambot na mga metal tulad ng aluminyo ay maaaring magdulot ng paglo-load, kung saan ang mga particle ng metal ay bumabara sa nakasasakit na ibabaw at binabawasan ang kahusayan sa pagputol. Ang bahagyang pagbabawas ng bilis sa mas malambot na mga haluang metal ay karaniwang nagpapabuti sa parehong pagtatapos at nakasasakit na mahabang buhay.
Panatilihing Cool ang Trabaho
Ang pana-panahong pag-pause upang hayaang lumamig ang workpiece ay pumipigil sa pagkawalan ng kulay na nauugnay sa init sa hindi kinakalawang na asero at binabawasan ang pagkakataong ma-warping ang thin-gauge sheet na metal sa panahon ng mga pinahabang sesyon ng pagtatapos.
Pagpili sa Pagitan ng Sanding Belt at Flap Wheel para sa Iyong Proyekto
Sa buod, ang isang zirconia alumina o ceramic sanding belt ay nananatiling pinakamatibay na pagpipilian para sa flat-surface, high-volume metal stock removal, habang ang isang flap na gulong sa pangkalahatan ay ang mas mahusay na tool sa tuwing ang workpiece ay nagsasangkot ng mga kurba, gilid, welds, o manipis na materyal na sensitibo sa init. Maraming mga metal fabrication shop ang nagpapanatili ng parehong abrasive na mga format at pumili sa pagitan ng mga ito batay sa partikular na geometry ng bawat trabaho sa halip na umasa sa isang solong uri ng abrasive para sa bawat gawain.
Kapag ikinukumpara ang mga supplier ng mga sanding belt at flap wheels, sulit na suriin kung malinaw na tinukoy ang uri ng abrasive grain, density ng flap, at backing material, dahil tinutukoy ng mga detalyeng ito ang aktwal na pagganap ng pagputol na mas maaasahan kaysa sa presyo lamang. Ang isang tagagawa na nag-aalok ng magkatabi na linya ng produkto ay ginagawang mas madaling itugma ang tamang abrasive na format sa bawat yugto ng isang metalworking project nang hindi nagpapalit ng mga supplier.