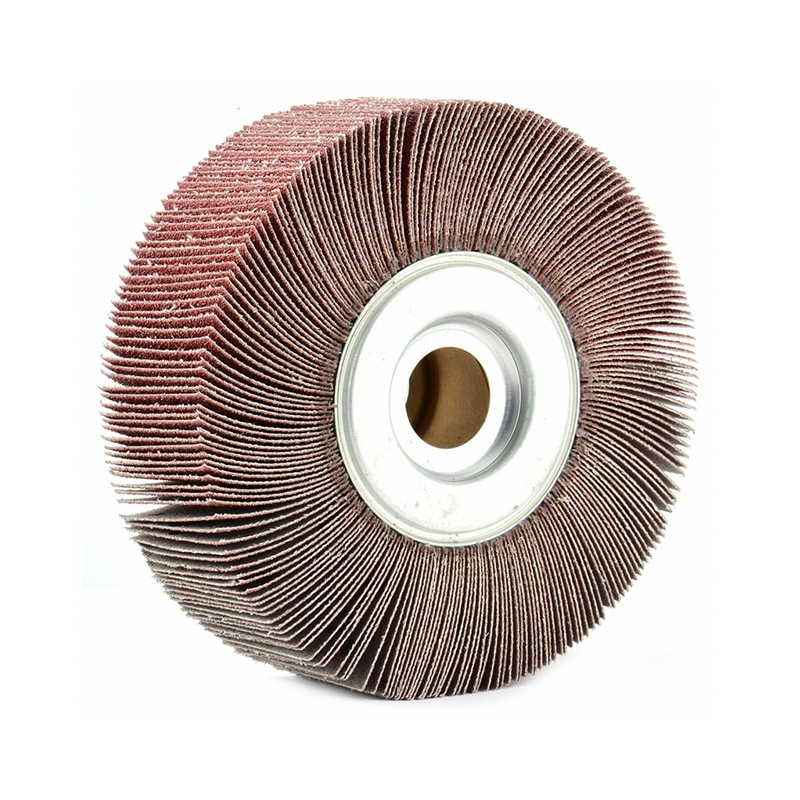
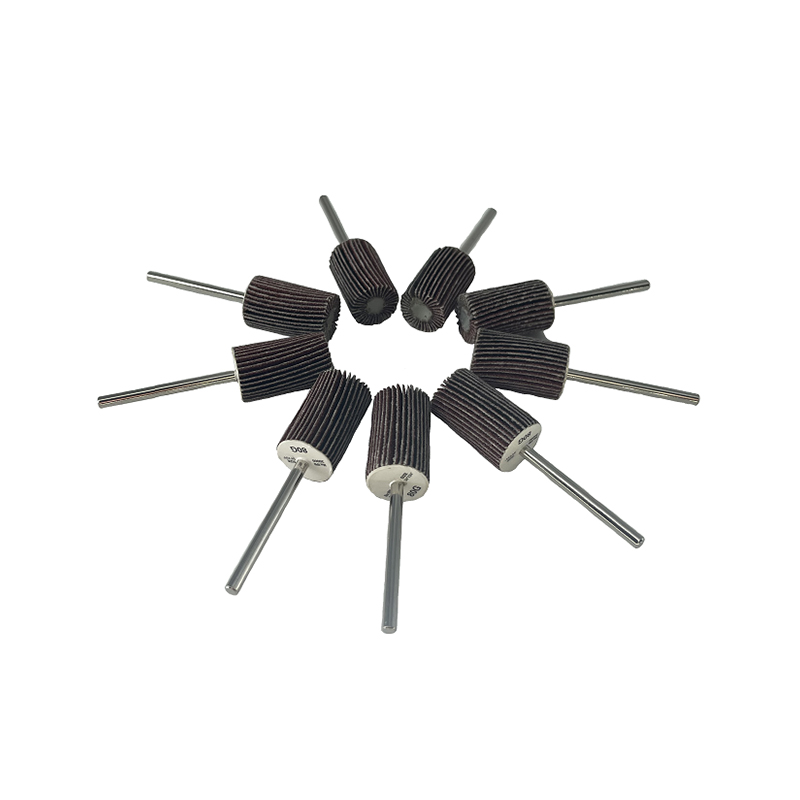
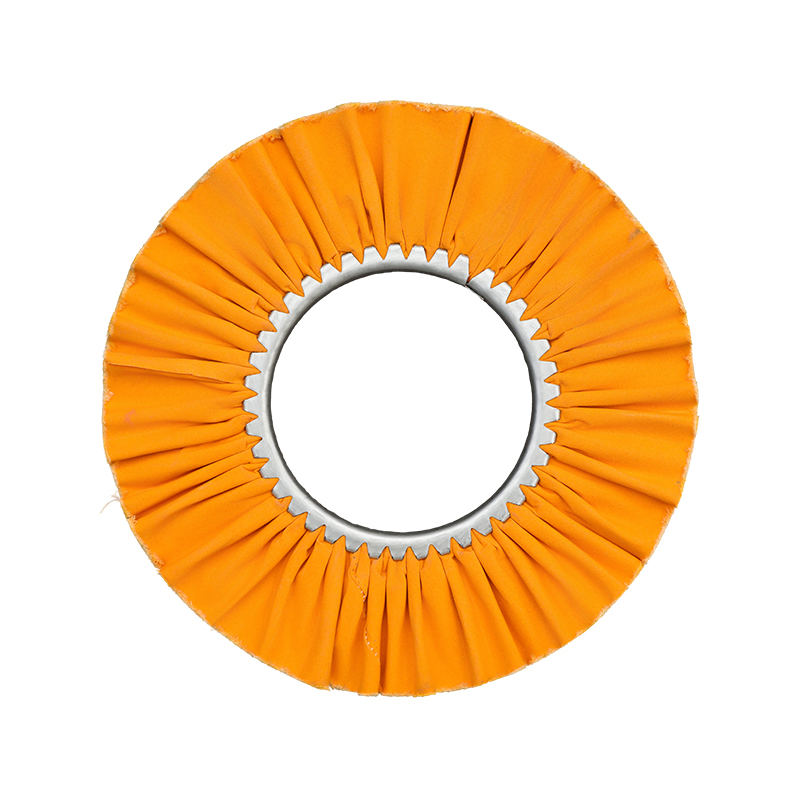
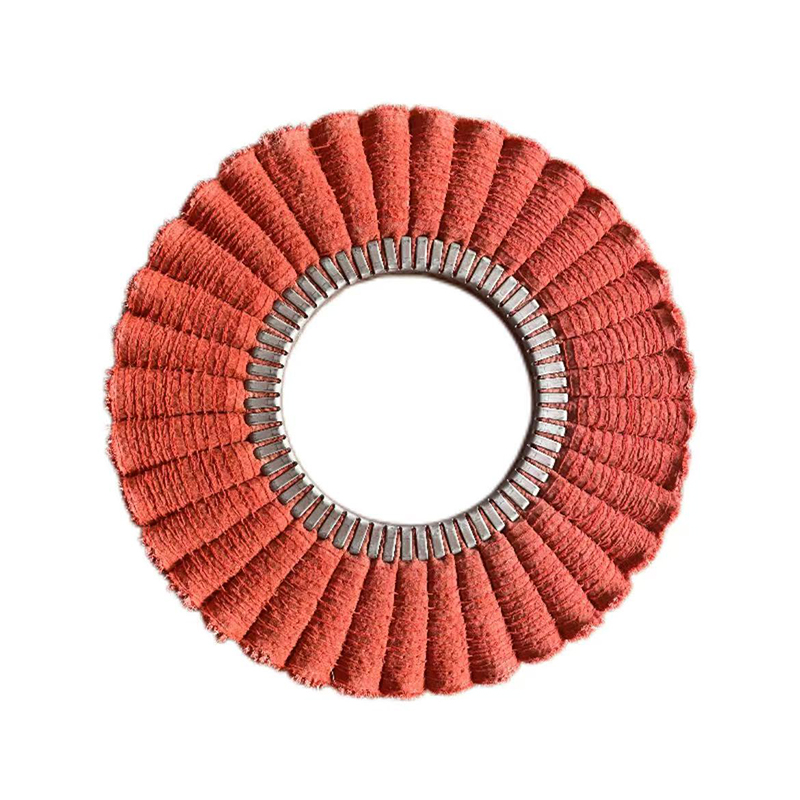
A flap na gulong ay isang rotary abrasive tool na pangunahing ginagamit para sa paggiling, pag-deburring, paghahalo, at pagpapakintab ng metal at iba pang mga ibabaw. Binubuo ito ng maraming magkakapatong na abrasive flaps na nakaayos nang radially sa paligid ng isang central hub. Ang mga flap ay unti-unting nawawala habang ginagamit, na patuloy na naglalantad ng sariwang nakasasakit na materyal — na nangangahulugang ang gulong ay nagpapanatili ng pare-parehong pagganap ng pagputol sa buong buhay nito. Sa madaling salita, ang flap na gulong ang solusyon kung kailangan mo ng kontrolado, pare-parehong pagtatapos sa ibabaw sa mga contoured o flat na workpiece.
Hindi tulad ng mga nakapirming abrasive na disc, ang mga flap na gulong ay umaayon sa mga hubog at hindi regular na ibabaw, na ginagawang partikular na epektibo ang mga ito para sa pagtatapos ng mga tubo, tubo, shaft, at profile na magiging mahirap o matagal na tugunan gamit ang mga flat grinding tool. Ang flexibility na ito, na sinamahan ng medyo mahabang buhay ng serbisyo, ay gumagawa ng mga flap wheel na isang cost-effective na pagpipilian para sa parehong maliliit na workshop at malalaking linya ng produksyon.
Ang tool ay tugma sa mga karaniwang angle grinder, bench grinder, drill presses, at automated polishing machine — ginagawa itong isa sa mga pinaka madaling ibagay na abrasive na produkto na available sa metal surface treatment ngayon.
Pangunahing Paggamit ng Flap Wheel
Ang mga flap wheel ay nagsisilbi ng ilang natatanging function sa metalworking at surface treatment. Ang pag-unawa sa bawat application ay nakakatulong sa iyong piliin ang tamang grit, abrasive na uri, at laki ng gulong para sa iyong gawain. Narito ang mga pinakakaraniwang gamit:
Deburring at Edge Finishing
Pagkatapos ng pagputol, pagtatakan, o pag-machining, ang mga bahagi ng metal ay kadalasang may matutulis na burr at magaspang na gilid na maaaring magdulot ng pinsala sa panahon ng paghawak at makapinsala sa pagkasya ng bahagi. Ang mga gulong ng flap ay mahusay na nag-aalis ng mga burr na ito nang hindi nabubulok ang base na materyal o binabago ang mga dimensional na tolerance. Ang mga nababaluktot na flap ay umaabot sa bahagyang mga recessed na lugar at mga gilid ng gilid na hindi ma-access ng mga matibay na grinding disc. Ito ay kritikal sa mga industriya tulad ng automotive, aerospace, at precision engineering, kung saan direktang nakakaapekto ang kalidad ng gilid ng bahagi, katumpakan ng pagpupulong, at kaligtasan ng end-user.
Surface Blending at Weld Seam Smoothing
Ang mga weld seams ay lumilikha ng hindi pantay na mga tagaytay at mga zone na apektado ng init na dapat i-smooth bago magpinta, mag-coat, o mag-inspeksyon. Pinagsasama ng flap wheel ang mga transition na ito nang malinis sa nakapalibot na ibabaw nang hindi gumagawa ng mga biglaang step-down. Dahil ang mga flaps ay bumabaluktot sa ilalim ng presyon, iniiwasan nila ang mga flat na "dig-in" na marka na maaaring iwanan ng mga matibay na disc, na nagreresulta sa isang mas makinis, mas pare-parehong pagtatapos na may mas kaunting pangalawang correction pass na kailangan. Para sa structural steelwork at decorative metal products, ang weld blending na may flap wheel ay nakakatipid ng malaking oras kumpara sa hand filing o paulit-ulit na sanding.
Pagpapakintab at Paghahanda sa Ibabaw
Ang mga fine-grit mga gulong ng flap (120-grit pataas) ay malawakang ginagamit upang maghanda ng mga metal na ibabaw bago lagyan ng plating, anodizing, pagpinta, o paglalagay ng mga protective coatings. Gumagawa sila ng pare-parehong texture sa ibabaw na nagtataguyod ng mas mahusay na pagdirikit at isang mas propesyonal na panghuling hitsura. Sa stainless steel finishing industry, ang sunud-sunod na paggamit ng mas pinong flap wheels — mula 80-grit hanggang 240-grit — ay isang karaniwang workflow para sa pagkamit ng brushed o satin finishes na makikita sa mga kagamitan sa kusina, architectural panel, at handrails.
Paggiling at Pag-alis ng Materyal
Ang mga coarse-grit flap wheels (40–80 grit) ay ginagamit para sa agresibong pag-aalis ng stock — paghubog ng metal, pag-alis ng kalawang at mill scale, o paglilinis ng mga corroded surface bago ayusin o recoating. Nag-aalok sila ng mas mabilis na cutting rate kaysa sa mga fine-grit na gulong habang pinapanatili pa rin ang mas mahusay na kontrol kaysa sa mga fixed grinding disc. Sa mabigat na kinakalawang na bakal o structural steel, ang isang 40-grit zirconia alumina flap wheel ay maaaring magtanggal ng corrosion sa ibabaw hanggang sa hubad na metal nang mahusay habang umaayon sa anumang mga iregularidad sa ibabaw na naroroon.
Tinatapos ang Contoured at Tubular na Ibabaw
Napakahusay ng mga flap wheel sa mga di-flat na geometries. Ang kanilang mga nababaluktot na flaps ay bumabalot sa mga hubog na bahagi - tulad ng mga tubo, handrail, fitting, at shaft - at nagpapanatili ng pare-parehong abrasive contact sa buong pass. Ang mga flat disc ay nawawalan ng contact sa mga gilid sa mga bilog na ibabaw, na nag-iiwan ng hindi pantay na pattern ng scratch o nangangailangan ng maraming hakbang sa muling pagpoposisyon. Ang kakayahang umangkop na ito ay ginagawang ang flap wheel ang ginustong tool sa mga industriya na nakikitungo sa bilog o hugis-profile na mga bahagi, kabilang ang pagtutubero, HVAC fabrication, paggawa ng muwebles, at arkitektura na gawa sa metal.
Pag-aalis ng kalawang at Pagpapanumbalik ng Ibabaw
Ang mga corroded metal surface ay nangangailangan ng abrasive treatment bago mabisang mailapat ang anumang protective coating. Ang mga flap wheel ay nag-aalis ng kalawang sa ibabaw, oksihenasyon, at mga lumang coatings habang nag-iiwan ng malinis at naka-profile na ibabaw na nagpo-promote ng coating adhesion. Kung ikukumpara sa mga wire brush wheel, ang mga flap wheel ay nag-iiwan ng mas pare-parehong texture sa ibabaw at nagiging sanhi ng mas kaunting pagkapagod ng metal sa mas manipis na mga seksyon - isang mahalagang pagsasaalang-alang kapag nire-restore ang mas luma o thinner-gauge na mga bahagi ng metal.
Flap Wheel Grit Guide: Pagpili ng Tamang Abrasiveness
Ang pagpili ng tamang grit ay ang pinakamahalagang salik sa pagkuha ng mga resultang gusto mo. Ang Grit number ay tumutukoy sa laki ng mga nakasasakit na particle: ang mas mababang mga numero ay nangangahulugan ng mas magaspang, mas agresibong pagputol; ang mas mataas na mga numero ay nangangahulugang mas pino, mas maayos na pagtatapos. Ang talahanayan sa ibaba ay nagbubuod ng mga karaniwang hanay ng grit at ang mga inirerekomendang paggamit ng mga ito:
| Grit Range | Pag-uuri | Karaniwang Aplikasyon |
|---|---|---|
| 40–60 | magaspang | Pag-aalis ng mabigat na stock, pagtatalop ng kalawang/kaliskis, paghubog |
| 80–100 | Katamtaman | Deburring, weld blending, pangkalahatang paggiling |
| 120–180 | ayos lang | Pag-blending sa ibabaw, paghahanda ng paunang patong, brushed finish |
| 240 | Napakahusay | Panghuling buli, paghahanda ng salamin-finish, pandekorasyon na gawain |
Bilang isang praktikal na tuntunin: magsimula sa isang mas magaspang na grit upang alisin ang materyal o mga depekto, pagkatapos ay pataasin ang mas pinong mga butil upang pinuhin ang ibabaw . Ang paglaktaw ng mga grits ay humahantong sa mga nakikitang pattern ng scratch mula sa nakaraang yugto na mahirap alisin sa ibang pagkakataon nang walang karagdagang mga pass. Para sa isang brushed stainless steel finish, halimbawa, ang isang tipikal na sequence ay maaaring tumakbo ng 80 → 120 → 180 grit, na ang bawat yugto ay nag-aalis ng mga gasgas na iniwan ng nauna.
Mga Materyales na Magagamit ng Flap Wheel
Ang mga flap wheel ay maraming nalalaman at gumagana sa malawak na hanay ng mga materyales. Ang uri ng abrasive na naka-embed sa mga flaps ay dapat na itugma sa materyal ng workpiece para sa pinakamahusay na mga resulta — ang paggamit ng maling abrasive ay maaaring magdulot ng kontaminasyon, pagbabara, o hindi magandang kalidad ng pagtatapos:
- hindi kinakalawang na asero: Nangangailangan ng mga abrasive na walang kontaminasyon gaya ng aluminum oxide o zirconia alumina upang maiwasan ang paglipat ng iron particle, na maaaring magdulot ng paglamlam sa ibabaw at magsimula ng kaagnasan sa ilalim ng finish.
- Carbon steel at bakal: Ang mga gulong ng aluminum oxide at zirconia alumina flap ay epektibong humahawak sa mga ito para sa parehong mga aplikasyon sa paggiling at paghahalo. Ang zirconia alumina ay ginustong para sa matigas na bakal dahil sa sarili nitong pagpapatalas ng istraktura ng butil.
- Aluminyo at malambot na metal: Ang silicone carbide o pinong aluminum oxide na mga gulong ay pumipigil sa pagbara (paglo-load) at gumagawa ng malinis na mga finish nang hindi nabubulok ang mas malambot na baseng materyal.
- Kahoy: Gumagana nang maayos ang mga flap wheel para sa pag-sanding ng mga curved wood profile, pag-alis ng mga lumang layer ng finish, at paghahanda ng mga surface para sa paglamlam o varnishing. Ang mga medium hanggang fine grits (80–180) ay pinakapraktikal para sa woodworking.
- Mga plastik at composite: Ang pinong-grit na gulong sa kontrolado at mas mababang bilis ay maaaring hugis at tapusin ang mga plastik na bahagi nang hindi natutunaw o nababahid. Ang pagpapanatiling gumagalaw ang gulong ay lalong mahalaga upang maiwasan ang localized heat buildup.
Flap Wheel kumpara sa Iba Pang Abrasive Tools
Ang pag-unawa kung saan magkasya ang isang flap wheel kumpara sa iba pang mga abrasive na tool ay nakakatulong sa iyong gumawa ng mas mahusay na mga desisyon sa tooling at maiwasan ang maling paggamit. Ang bawat uri ng tool ay may mga lakas na ginagawa itong angkop para sa mga partikular na gawain:
| Tool | Pinakamahusay Para sa | Limitasyon kumpara sa Flap Wheel |
|---|---|---|
| Paggiling na Disc | Mabilis, agresibong pag-alis ng materyal sa mga patag na ibabaw | Nag-iiwan ng malalim na mga gasgas; hindi maaaring umayon sa mga kurba; walang kakayahan sa pagtatapos |
| Sanding Belt | Malaking flat surface finishing sa isang bench sander | Hindi maabot ang mga contoured o interior na profile; nangangailangan ng mga nakatigil na kagamitan |
| Wire Brush Wheel | Pag-alis ng kalawang at paglilinis sa ibabaw | Hindi maaaring timpla o polish; nag-iiwan ng hindi pantay na texture sa ibabaw; panganib sa balahibo ng kawad |
| Flap Disc | Paggiling at paghahalo ng patag na ibabaw sa isang anggulo | Hindi gaanong epektibo sa mga profile na bilog o pantubo kumpara sa isang flap wheel |
| Flap Wheel | Mga curved surface, blending, polishing, deburring, multi-grit progression | Mas mabagal na pag-alis ng stock kaysa sa paggiling ng mga disc sa mga patag na lugar |
Ang pangunahing bentahe ng isang flap wheel ay ito kumbinasyon ng flexibility, pare-parehong kalidad ng pagtatapos, at mahabang buhay ng serbisyo — ginagawa itong mas matipid sa bawat gawain kaysa sa mga tool na mabilis magsuot o nangangailangan ng madalas na pagbabago. Sa maraming mga daloy ng trabaho sa produksyon, maaaring palitan ng isang solong flap wheel ang isang deburring step at isang polishing step, na binabawasan ang kabuuang gastos sa tooling at cycle time.
Mga Industriya na Umaasa sa Flap Wheels
Mga gulong ng flap ay ginagamit sa maraming kapaligiran ng produksyon at fabrication kung saan ang kalidad ng ibabaw, kahusayan, at kakayahang umangkop sa tool ay priyoridad:
- Metal fabrication at welding shops: Para sa paglilinis at paghahalo ng mga weld sa mga bahagi ng istruktura, mga frame, mga gate, at mga enclosure bago ang pagpinta o powder coating.
- Paggawa at pagkumpuni ng sasakyan: Finishing body panel, exhaust component, chassis parts, at roll cage tubing na nangangailangan ng makinis, paint-ready o weld-prepped surface.
- Paggawa ng produktong hindi kinakalawang na asero: Pinoproseso ang mga kagamitan sa kusina, makinarya sa pagpoproseso ng pagkain, mga countertop, at mga kasangkapang pang-arkitektural kung saan tinukoy ang isang unipormeng brushed o satin finish.
- Pagtutubero at HVAC: Finishing pipe ends, fittings, valve body, at duct joints bago ang pagpupulong o paglalagay ng protective coating.
- Paggawa ng kahoy at paggawa ng muwebles: Paghubog ng mga contoured na molding, pagpapakinis ng mga spindle ng upuan, at paghahanda ng mga hubog na ibabaw para sa paglamlam o lacquering.
- Alahas at precision metalwork: Ang mga fine-grit flap na gulong ay ginagamit sa maliit na diyametro na anyo upang ma-access ang mga masikip na lugar sa mga casting at hand-fabricated na piraso bago ang huling buli.
Paano Tamang Gumamit ng Flap Wheel
Nangangailangan ng tamang pamamaraan, pag-setup, at kaalaman sa mga kasanayan sa kaligtasan upang sulitin ang isang flap wheel. Ang hindi magandang pamamaraan ay nakakabawas sa buhay ng gulong, nagdudulot ng hindi pantay na mga resulta, at maaaring lumikha ng mga panganib:
- Itugma ang arbor at RPM rating: Palaging gumamit ng flap wheel na ang pinakamataas na rating ng RPM ay katumbas ng o mas malaki kaysa sa walang-load na bilis ng tool. Ang paglampas sa na-rate na bilis ay maaaring maging sanhi ng pagkawatak-watak ng gulong habang ginagamit — isang seryosong panganib sa kaligtasan.
- Ilapat ang magaan, pare-parehong presyon: Hayaang gawin ng nakasasakit ang trabaho. Ang sobrang lakas ng pababa ay bumabagsak nang maaga sa mga flap, nagpapabilis sa pagkasira, at binabawasan ang kalidad ng pagtatapos. Ang gulong ay dapat makipag-ugnayan sa workpiece na may katamtamang pakikipag-ugnayan, hindi pinipilit dito.
- Panatilihing gumagalaw ang gulong: Ang paninirahan sa isang lugar ay nagdudulot ng hindi pantay na pag-aalis ng materyal at pag-iipon ng init na maaaring mag-discolor ng hindi kinakalawang na asero o mag-warp ng mas manipis na mga metal. Gumamit ng makinis at magkakapatong na mga pass sa isang pare-parehong direksyon.
- Pag-unlad sa pamamagitan ng grits: Para sa mga application sa pag-polish, magsimula sa isang mas magaspang na grit upang alisin ang sukat, welds, o malalim na mga gasgas, pagkatapos ay lumipat sa mas pinong grits upang pinuhin ang tapusin. Dapat alisin ng bawat yugto ng grit ang mga gasgas na iniwan ng nauna bago magpatuloy.
- Magsuot ng naaangkop na PPE: Ang proteksyon sa mata (safety glass o face shield), guwantes, at dust mask o respirator ay mahalaga kapag gumagamit ng anumang umiikot na abrasive na gulong. Ang mga lumilipad na labi at pinong metal na alikabok ay tunay na mga panganib.
- Suriin ang gulong bago gamitin: Suriin kung may sira, nawawala, o delaminating flaps bago i-mount. Ang isang nasirang gulong ay dapat na itapon sa halip na gamitin.
Mga Pangunahing Salik Kapag Pumipili ng Flap Wheel
Hindi lahat flap wheels ay pantay-pantay. Malaki ang pagkakaiba-iba ng performance batay sa kalidad ng konstruksiyon, uri ng abrasive, at mga detalye ng dimensional. Kapag kumukuha ng flap wheel, suriing mabuti ang mga salik na ito:
- Nakasasakit na materyal: Ang aluminyo oksido ay nababagay sa pangkalahatang layunin na gawain sa karamihan ng mga metal; ang zirconia alumina ay nagpapatalas sa sarili at mas angkop sa mas matitigas na bakal at mabigat na paggiling; Mas gusto ang silicon carbide para sa mga non-ferrous na metal, bato, at matitigas na materyales.
- Backing material: Nag-aalok ang cloth backing ng mas mataas na tibay, flexibility, at paglaban sa pagkapunit sa ilalim ng pagkarga; ang pag-back sa papel ay mas matipid ngunit hindi gaanong matibay sa ilalim ng matagal o mabigat na presyon na paggamit.
- Diameter at lapad: Ang mas malalaking diyametro ay sumasaklaw sa mas maraming lugar sa ibabaw sa bawat pag-ikot at angkop sa pagbukas ng mga patag na ibabaw; ang mas maliliit na diameter ay magkasya sa mga drill chuck at ginagamit para sa mga detalye ng trabaho. Ang lapad ay nakakaapekto sa kung gaano karaming contact area ang pinananatili sa mga hubog na ibabaw — ang mas malalawak na gulong ay gumagana nang mas mahusay sa mas malalaking diameter na mga tubo at shaft.
- Densidad ng flaps: Ang mas maraming flaps sa bawat gulong ay karaniwang gumagawa ng mas makinis na pagtatapos at mas mahabang buhay ng serbisyo; ang mas mababang bilang ng flap ay nagbibigay-daan sa mas agresibong pagputol at mas mahusay na pag-alis ng init - kapaki-pakinabang para sa mabibigat na gawain sa pag-alis ng stock.
- Sukat ng butas ng arbor: Dapat na eksaktong tumugma sa spindle ng iyong gilingan, drill press, o polishing machine upang matiyak ang ligtas, balanseng pag-ikot. Kasama sa mga karaniwang sukat ang 6mm, 8mm, at 1/4-inch shanks para sa mga handheld na tool.
- Kalidad ng pagbubuklod: Tinutukoy ng adhesive o resin holding flaps sa hub kung gaano kahusay ang paghawak ng gulong sa ilalim ng init at presyon. Ang mga gulong na may mahinang pagbubuklod ay nag-flap nang maaga, na binabawasan ang pagganap at kaligtasan.
Para sa mga kapaligiran ng produksyon, a high-density cloth-backed zirconia alumina flap na gulong karaniwang nag-aalok ng pinakamahusay na balanse ng cutting rate, kalidad ng pagtatapos, at buhay ng gulong. Para sa mas magaan na trabaho o mga huling yugto ng pag-polish, ang isang fine-grit na aluminum oxide na gulong sa isang cloth backing ay ang praktikal na pagpipilian.
Mga Karaniwang Pagkakamali na Dapat Iwasan Kapag Gumagamit ng Flap Wheels
Maging ang mga may karanasang operator ay nagkakamali na nagpapababa ng performance at nagpapaikli sa buhay ng gulong. Ang pagkakaroon ng kamalayan sa mga pitfalls na ito ay nakakatulong sa iyong makakuha ng pare-parehong mga resulta:
- Paggamit ng masyadong magaspang na grit para sa huling yugto: Ang pagtatapos gamit ang 60-grit na gulong kapag kinakailangan ang 120-grit ay nag-iiwan ng mga nakikitang scratch lines na nangangailangan ng karagdagang corrective pass — pag-aaksaya ng oras at mga consumable.
- Paglalapat ng labis na presyon: Binabagsak nito ang istraktura ng flap, ginagawang solid contact point ang gulong sa halip na isang flexible, at kapansin-pansing pinaiikli ang buhay ng gulong nang hindi pinapahusay ang bilis ng pagputol.
- Cross-contaminating abrasives: Ang paggamit ng flap wheel na dating ginamit sa carbon steel sa isang stainless steel na workpiece ay naglilipat ng mga particle ng bakal sa ibabaw, na humahantong sa mga kalawang na spot sa ilalim ng finish. Ilaan ang magkahiwalay na gulong sa ferrous at non-ferrous na materyales.
- Hindi pinapansin ang RPM compatibility: Ang pag-mount ng isang gulong na na-rate para sa isang mas mababang RPM sa isang mas mataas na bilis ng gilingan ay nanganganib sa pagkabigo ng gulong sa panahon ng operasyon. Palaging suriin ang pinakamataas na rating ng bilis ng gulong bago gamitin.
- Hindi wastong pag-iimbak ng mga gulong: Ang pagkakalantad sa kahalumigmigan, init, o mga kemikal na usok ay maaaring magpapahina sa nakasasakit na bono. Itabi ang mga flap wheel sa isang tuyo at malamig na lokasyon na malayo sa mga solvent at langis.
Ang pag-iwas sa mga error na ito ay hindi lamang nagpapahaba ng buhay ng gulong ngunit tinitiyak din na ang iyong mga natapos na ibabaw ay nakakatugon sa kinakailangang pamantayan ng kalidad sa unang pagkakataon — binabawasan ang rework at materyal na basura.